


 English
 Français
 中文简体

Tolérances d'usinage CNC pour les pièces en aluminium : plages standard, coûts et conseils de conception
Content
- 1 La bonne tolérance est la plus souple qui fonctionne encore
- 2 Tolérances d'usinage CNC standard et ce qu'elles signifient réellement
- 3 Là où se termine la tolérance d’extrusion et où commence la tolérance d’usinage
- 4 Comment les choix de tolérance modifient les coûts et les délais
- 5 Des tolérances vraiment difficiles à respecter sur l’aluminium
- 6 Une courte liste de contrôle avant que le dessin ne quitte votre bureau
Un lot de boîtiers en aluminium anodisé passe le contrôle dimensionnel à l'arrivée, puis se bloque sur la chaîne d'assemblage car une face de montage est décalée de 0,12 mm. Rien sur le dessin n'a été violé. La zone de tolérance ne correspondait tout simplement pas à la manière dont la pièce est réellement utilisée, et l'impression était légale alors que les pièces étaient encore des rebuts.
Les tolérances d'usinage CNC sont la variation autorisée autour d'une dimension nominale, et chaque nombre écrit sur un dessin décide de la manière dont une pièce est fixée, du nombre de passes nécessaires, de la manière dont elle est inspectée et de son coût. Les réussir implique moins de mémoriser des tableaux que de savoir quelles surfaces font un vrai travail.
La bonne tolérance est la plus souple qui fonctionne encore
Commencez par la fonction, puis revenez en arrière jusqu'au nombre. Un alésage qui porte un roulement à ajustement serré mérite un appel serré. Il n'y a pas de trou de dégagement pour une vis M6, même si cela semble impressionnant de ±0,01 mm sur un dessin.
Deux habitudes séparent les acheteurs expérimentés des débutants :
- Tolérez la fonctionnalité, pas la pièce entière. Appliquez des limites strictes uniquement aux alésages de positionnement, aux faces d'étanchéité, aux sièges de roulement et aux pilotes d'accouplement, et assouplissez tout le reste.
- Demandez comment cela sera mesuré. Si un appel de ±0,01 mm ne peut être vérifié que sur une MMT ou une jauge à air, cette étape d'inspection appartient au devis et au délai de livraison, et non à un e-mail surprise trois semaines plus tard.
Une tolérance est une instruction de fabrication et non une déclaration de qualité. Le sur-spécification n’améliore pas la pièce ; cela rend les bonnes fonctionnalités plus coûteuses à prouver.
Tolérances d'usinage CNC standard et ce qu'elles signifient réellement
Dans la plupart des ateliers, ±0,1 mm (environ ±0,004 po) sur les éléments fraisés et tournés est une valeur par défaut confortable, et ±0,005 po (0,127 mm) reste la référence largement citée pour le travail CNC standard. Le territoire de précision commence autour de ±0,025 mm (±0,001 po) ; au-delà de cela, vous aimez le meulage, l'alésage au gabarit ou le rodage, avec la courbe de prix qui correspond.
Pour les dessins sans légendes individuelles, l'ISO 2768-1 fournit une classe de tolérance générale. La classe m est la valeur par défaut habituelle de l'atelier, et la classe f ne vaut la peine d'être spécifiée que si chaque dimension en a réellement besoin.
| Longueur nominale | f (bien) | m (moyen) | c (grossier) |
|---|---|---|---|
| 0,5 à 3 mm | ±0,05 | ±0,1 | ±0,2 |
| 3 à 6 millimètres | ±0,05 | ±0,1 | ±0,3 |
| 6 à 30 mm | ±0,1 | ±0,2 | ±0,5 |
| 30-120 mm | ±0,15 | ±0,3 | ±0,8 |
| 120-400 mm | ±0,2 | ±0,5 | ±1,2 |
Un détail pratique : diviser par deux une bande de tolérance réduit rarement quelque chose de moitié. Cela ajoute généralement une passe de finition, une deuxième configuration ou un cycle de palpage, et ces coûts se répercutent sur l'ensemble de la pièce plutôt que sur la seule fonctionnalité qui vous inquiète.
Là où se termine la tolérance d’extrusion et où commence la tolérance d’usinage
Pour les pièces en aluminium qui commencent par un profilé extrudé, deux systèmes de tolérances se rencontrent sur le même dessin, et les confondre entraîne de nombreux débats évitables. La matrice fournit ce que la presse peut contenir : généralement ±0,1 à ±0,3 mm sur l'épaisseur de paroi, environ ±0,5 mm sur les caractéristiques de section transversale, avec une rectitude de l'ordre de 1 mm par mètre et environ un degré de torsion par mètre. Ces chiffres proviennent de l'outillage, de l'alliage et du taux de trempe, et non des compétences de l'opérateur.
L'usinage affine ensuite les quelques faces qui comptent réellement, c'est pourquoi une fente de ±0,05 mm sur un profilé extrudé doit être proposée comme une opération d'usinage post-extrusion plutôt que négociée avec l'atelier de matrice. Essayer de l'extraire de la matrice augmente à la fois le coût de l'outillage et les taux de rejet.
 Profils d'extrusion d'aluminium et services d'usinage personnalisés Parcourez les profilés d'extrusion d'aluminium standard et personnalisés avec des options d'alliage, des finitions et des services de fabrication pour les cadres, les pièces automobiles et les équipements industriels. Voir le produit →
Lorsque l'extrusion et l'usinage se déroulent dans une seule usine, le profilé peut être coupé longuement, sans contrainte, puis usiné à partir d'une seule référence. Moins de transferts de données signifie moins d'erreurs cumulées, et une tolérance générale de ±0,1 mm sur une face d'extrusion usinée est souvent réalisable sans configurations supplémentaires.
Comment les choix de tolérance modifient les coûts et les délais
Le coût d'usinage suit le nombre de configurations et d'inspections de plus près que le nombre imprimé sur le dessin. Une caractéristique maintenue à ±0,05 mm sur une fraiseuse à trois axes peut nécessiter un passage de ressort et un cycle de palpage ; la même caractéristique à ±0,2 mm disparaît en un seul passage avec un contrôle au pied à coulisse.
D'après l'expérience acquise dans le travail de l'aluminium, la réduction de moitié d'une bande de tolérance ajoute environ 20 à 50 % au coût de cette fonctionnalité, et la pénalité augmente fortement une fois que vous dépassez ce que le processus tient confortablement : environ ±0,025 mm pour le fraisage, ±0,05 mm pour le tournage et ±0,1 mm pour les trous percés avant alésage. Les délais de livraison évoluent pour une raison différente, puisque les appels sont serrés en file d'attente pour le temps CMM et les rapports du premier article plutôt que pour le temps de broche. Une référence utile sur la destination réelle de l’argent est notre répartition des Processus d'extrusion d'aluminium CNC et coût d'usinage .
 Services d'usinage CNC pour profilés d'extrusion d'aluminium Explorez la découpe, le fraisage, le tournage et la découpe plasma CNC pour les composants en aluminium, avec en option l'anodisation, la peinture et l'assemblage pour les pièces automobiles, électroniques et de meubles. Voir le produit →
Il existe également une ligne de coûts cachés : le risque de mise au rebut. Un processus fonctionnant à la moitié de sa capacité produit une large dispersion, et même les pièces situées à l'intérieur de la limite peuvent se comporter différemment lors de l'assemblage. Une capacité de 1,33 Cpk ou mieux vaut plus qu’un nombre plus serré que personne ne peut répéter.
Des tolérances vraiment difficiles à respecter sur l’aluminium
Certains appels sont difficiles pour des raisons qui n'ont rien à voir avec l'opérateur. Les connaître dès le départ évite une série de retouches.
- Murs fins. En dessous d'environ 1 mm, les forces de coupe dévient le mur plus que l'outil ne bouge, et le passage du ressort devient une conjecture. Des côtes et une légère coupe de finition aident ; un appel de ±0,02 mm sur une aileron de 0,8 mm ne le fait généralement pas.
- Accumulation d’anodisation. Un film de type II se développe environ à moitié vers l'extérieur et à moitié vers l'intérieur, de sorte qu'un revêtement de 15 µm décale une surface externe d'environ 7 µm de chaque côté. L'anodisation dure à 50 µm peut déplacer un alésage de 0,02 à 0,03 mm, ce qui signifie un masquage, une surépaisseur de pré-usinage ou une note sur le dessin concernant la finition après le revêtement.
- Mouvement thermique. L'aluminium se dilate d'environ 23 µm par mètre et par kelvin. Une pièce de 200 mm mesurée à 30 °C est environ 0,046 mm plus longue qu'à 20 °C, ce qui compte dès que les tolérances descendent en dessous de 0,05 mm.
- Distorsion de serrage. La pression du dispositif de serrage à elle seule peut fermer une fente de 0,03 mm sur un profil mince, et elle revient après desserrage.
- Comportement de l'alliage. Le 6061 s'usine proprement avec un bon contrôle des copeaux, tandis que le 6063, plus doux, a tendance à maculer et à s'accumuler sur le bord, ce qui rend les surfaces étroites et les appels dimensionnels plus sensibles à la configuration.
Les choix de revêtement appartiennent à la même conversation que les tolérances. Notre profils d'extrusion d'aluminium anodisé La page explique comment l'épaisseur et l'étanchéité du film sont spécifiées ainsi que les limites dimensionnelles.
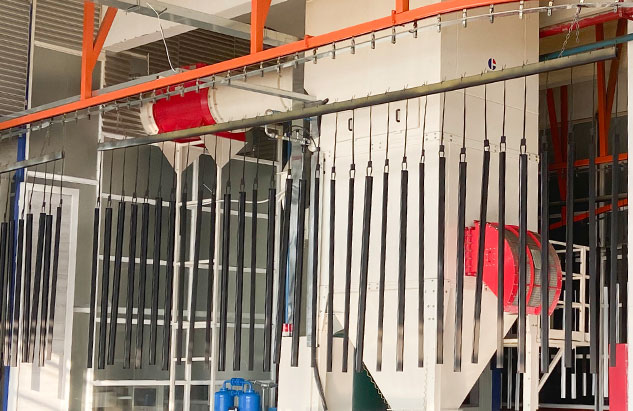 Service d'anodisation dure pour les composants en alliage d'aluminium Découvrez l'anodisation dure à basse température qui crée un film d'oxyde résistant à l'usure de 25 à 100 µm, adapté aux axes de piston, aux rails de guidage, aux porte-outils et à d'autres pièces de précision. Voir le produit →
Lorsque la résistance à l’usure et la précision dimensionnelle sont toutes deux importantes, l’anodisation dure est généralement la meilleure solution, à condition que le dessin indique la taille de finition après le revêtement plutôt qu’avant.
Une courte liste de contrôle avant que le dessin ne quitte votre bureau
- Mettre en valeur les surfaces fonctionnelles et donner à celles-ci une limite stricte ; laissez les dimensions générales à la classe cartouche.
- Utilisez GD&T pour l'emplacement, la planéité et la position où une pile de limites plus/moins forcerait une boîte inutilement étroite.
- Indiquez explicitement la norme et la classe de tolérance générale, par exemple ISO 2768-m, afin que l'atelier ne devine pas.
- Notez les cassures des bords, les limites des bavures et la rugosité de la surface ; un appel Ra de 0,8 µm est une opération distincte, pas un cadeau.
- Indiquez si la tolérance s'applique avant ou après le revêtement et laissez une surépaisseur d'usinage là où elle ne s'applique pas.
- Demandez le plan d'inspection et la jauge utilisée, afin que les critères d'acceptation correspondent à la capabilité du procédé.
Aucun de ces points ne nécessite un logiciel spécial. Ils exigent que l'acheteur et le concepteur se mettent d'accord sur ce que la pièce doit faire avant que quiconque coupe du métal.
Les tolérances sont un contrat entre l'intention de conception et la réalité de fabrication, et le dessin le moins cher est celui où les deux parties le lisent de la même manière. Huzhou Yindu Aluminium Technology extrude et usine l'aluminium depuis 1985, avec anodisation interne, anodisation dure, revêtement et finition CNC dans une usine de 42 000 m² produisant environ 10 000 tonnes par an. Si vous avez un dessin de profil avec quelques légendes tenaces, envoyez-le avec les surfaces fonctionnelles marquées et la discussion sur les tolérances sera beaucoup plus courte.
Article précédent
Pas d’article précédent
Article suivant
L'usinage CNC expliqué : processus, tolérances et guide des pièces en aluminium


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


