


 English
 Français
 中文简体

Couleurs d'anodisation de l'aluminium : options, limites et comment les spécifier correctement
Content
- 1 Quel est l'effet de l'anodisation sur l'aluminium
- 2 Quelles couleurs d'anodisation de l'aluminium sont réellement disponibles
- 3 Comment est produit l’aluminium anodisé coloré
- 4 Pourquoi la même spécification peut produire des couleurs différentes
- 5 Comment la géométrie de la pièce modifie la couleur finale
- 6 L'anodisation dure a ses propres limites de couleur
- 7 Comment spécifier la couleur d'anodisation pour que la production puisse livrer ses résultats
- 8 Où de l'aluminium anodisé coloré est utilisé
Un responsable de production commande 500 mètres de profilé en aluminium anodisé bronze foncé pour une ligne de cabines de douche. La première livraison correspond à l'échantillon approuvé. La deuxième livraison, issue du même dessin et de la même spécification nominale, arrive visiblement plus claire avec un brillant inégal le long des coins. Le fournisseur insiste sur le fait que les deux lots ont la même finition. En termes techniques, les deux peuvent être corrects : la couleur d'anodisation est le résultat d'un processus électrochimique qui interagit avec l'alliage, la préparation de la surface, l'épaisseur du film, la température du bain et le colorant ou l'électrolyte utilisé pour ajouter du ton. Concrètement, l’acheteur doit savoir quelles couleurs sont reproductibles, lesquelles ne peuvent être obtenues que dans une bande de tolérance et lesquelles ne doivent jamais être promises sur une chaîne de production. Cet article fixe ces limites afin que la prochaine commande ne devienne pas une négociation.
Quel est l'effet de l'anodisation sur l'aluminium
L'anodisation crée une couche d'oxyde contrôlée sur la surface de l'aluminium en faisant passer un courant électrique à travers un électrolyte acide, généralement de l'acide sulfurique. La couche d'oxyde d'aluminium résultante est dure, résistante à la corrosion et, dans son état fraîchement formé, poreuse. Ces pores sont la clé de la couleur. Des molécules de colorant ou des sels métalliques peuvent être déposés à l’intérieur, et une dernière étape de scellement ferme les pores pour verrouiller la couleur et restaurer la résistance à la corrosion. Étant donné que la couche d'oxyde fait partie du métal plutôt que d'être recouverte d'un revêtement, les finitions anodisées ne s'écaillent pas comme le fait la peinture, et les tons anodisés foncés restent stables sous l'exposition aux UV. Le même mécanisme explique pourquoi le contrôle de la couleur est exigeant : tout ce qui modifie la structure des pores, l'épaisseur du film ou la réponse de l'alliage modifie la teinte finale.
Quelles couleurs d'anodisation de l'aluminium sont réellement disponibles
Une palette pratique existe, mais elle est plus restreinte qu’un nuancier de peinture. Le tableau ci-dessous résume ce qu'une ligne d'anodisation typique peut fournir avec une cohérence acceptable.
| Gamme de couleurs | Répétabilité de la production | Applications typiques |
|---|---|---|
| Noir, bronze foncé, gris graphite | Élevé | Profilés architecturaux, dissipateurs thermiques, garnitures d'ascenseur, cadres de douche |
| Bronze moyen, champagne, gris | Bon | Profilés de fenêtres et de portes, murs-rideaux, électroménagers |
| Bleu, rouge, vert, or | Modéré, avec variation par lots | Pièces décoratives, produits de consommation, éléments de marque |
| Jaune, violet, orange | Limité | Pièces décoratives en petite série, échantillonnage uniquement |
| Du vrai blanc, des pastels clairs | Pas réalisable en anodisation | Utilisez plutôt une anodisation transparente ou argentée, ou un revêtement en poudre. |
Le noir et le bronze foncé dominent car la charge de colorant ou d'électrolyte est suffisamment lourde pour masquer de petites variations d'épaisseur du film. Le champagne, le gris et le bronze moyen se comportent bien car la coloration électrolytique est plus stable que la teinture organique. Le bleu, le rouge, le vert et l'or sont possibles pour des pièces plus petites et des géométries simples, mais la même couleur fabriquée à partir d'un lot d'alliage différent peut changer sensiblement. Le vrai blanc ne peut pas être produit dans le sens d’une surface peinte en blanc ; l'option la plus proche est une finition anodisée transparente ou argentée qui laisse transparaître le ton naturel du métal. Pour les couleurs pastel claires, le revêtement en poudre est généralement la spécification la plus honnête.
Comment est produit l’aluminium anodisé coloré
Coloration colorante biologique
Après anodisation, la partie poreuse est plongée dans un bain de teinture et le colorant pénètre dans les pores. Cette méthode produit du bleu, du rouge, du vert, de l'or et du noir. Il est économique et donne des nuances vives, mais les colorants organiques varient en fonction de la température, de la concentration du colorant et de la chimie du scellement. Les pièces teintes de cette façon doivent être protégées d’une exposition prolongée à l’extérieur, à moins qu’un colorant stable aux UV ne soit spécifié.
Coloration électrolytique
La pièce est anodisée, puis placée dans un second électrolyte contenant des sels d'étain, de nickel ou de cobalt. Un courant alternatif dépose des particules métalliques à la base des pores, produisant du bronze, du bronze foncé, du noir, du champagne et du gris. Il s’agit de la méthode standard pour les profilés architecturaux et extérieurs car la couleur est verrouillée dans la structure de l’oxyde et présente une excellente stabilité aux UV. La gamme est limitée aux tons sombres et moyens, mais la répétabilité est la meilleure des trois méthodes.
Coloration intégrale
La couleur est générée lors de l'anodisation elle-même en ajoutant des acides organiques au bain et en fonction de la composition de l'alliage. Il crée des tons bronze et gris sans étape de teinture séparée, mais il est sensible à la chimie des alliages et est rarement utilisé aujourd'hui pour les profilés d'extrusion en raison de problèmes de coût et de contrôle.
Pourquoi la même spécification peut produire des couleurs différentes
Composition de l'alliage
La qualité de l'aluminium modifie la façon dont la couche d'oxyde se développe et comment elle accepte la couleur. Les alliages 6063 et 6060, les qualités standard pour l'extrusion architecturale, s'anodisent uniformément et constituent la base la plus sûre pour une couleur uniforme. AA 6061 contient plus de magnésium et de silicium et peut produire une luminosité différente et un ton légèrement différent. Si un assemblage mélange les profils 6060 et 6061, une certaine variation de couleur est inévitable. La relation entre le choix de l'alliage et le comportement de finition est traitée plus en profondeur dans notre guide du processus d'extrusion d'aluminium .
Finition de surface avant anodisation
La finition mécanique pré-anodisée détermine la manière dont la lumière se reflète sur le métal de base. Un profil extrudé avec des lignes fines donne un aspect satiné directionnel ; une finition brossée donne un ton mat uniforme ; une finition polie semble plus brillante et plus métallique. Deux pièces avec des paramètres d'anodisation identiques mais des finitions de base différentes ne correspondront pas.
Épaisseur du film et conditions de traitement
Les couleurs plus foncées nécessitent des films d'oxyde plus épais ou une charge de colorant plus élevée. Si l'anodisation passe 18 microns sur une pièce qui a été échantillonnée à 12 microns, la couleur sera plus foncée et le comportement d'étanchéité différent. La température du bain, la concentration d'acide, la densité de courant, la concentration de colorant, le temps de séjour et le temps de scellage modifient tous le résultat. Un fournisseur responsable enregistre ces paramètres pour chaque lot et teste un échantillon avant de valider la commande.
Comment la géométrie de la pièce modifie la couleur finale
Les arêtes et les angles vifs ont tendance à paraître plus clairs car la densité de courant s'y concentre et le film d'oxyde se développe différemment. Les cavités profondes, les fentes et les trous sont difficiles à teindre uniformément car le bain de teinture ne peut pas se déplacer librement à l'intérieur, de sorte que les zones en retrait semblent souvent plus pâles. Les profils longs et étroits peuvent également fausser la répartition du courant à l'intérieur du réservoir d'anodisation, produisant une différence visible entre le milieu et les extrémités du profil. Pour l’acheteur, la leçon pratique consiste à évaluer la couleur sur un échantillon de production complet plutôt que sur un coupon court, et à conserver la section transversale aussi uniforme que possible lorsque la finition compte autant que la forme.
L'anodisation dure a ses propres limites de couleur
L'anodisation dure produit une couche d'oxyde beaucoup plus épaisse, généralement de 25 à 75 microns, et est choisie pour sa résistance à l'usure plutôt que pour son apparence. Il est utilisé sur les dissipateurs thermiques, les rails de guidage, les corps de vannes et autres pièces fonctionnelles. La couche dense absorbe mal le colorant et sa couleur naturelle va du gris foncé à l'olive ou au brun selon l'alliage. Le noir est la seule couleur qui peut être appliquée avec une cohérence réaliste ; les couleurs claires et vives ne sont pas possibles car la base du revêtement est déjà sombre. Si votre pièce a besoin de la résistance à l’abrasion d’une épaisse couche d’oxyde, le choix de couleur sûr est le noir ou un ton foncé naturel. Un fournisseur avec une ligne dédiée, comme notre anodisation dure des alliages d'aluminium service, peut confirmer la teinte attendue avec un échantillon d’essai avant le début de la production.
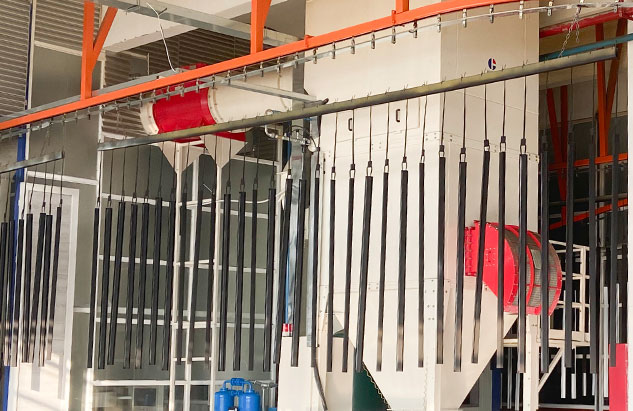 Service d'anodisation dure en alliage d'aluminium Tableau Voir le produit →
Comment spécifier la couleur d'anodisation pour que la production puisse livrer ses résultats
Commencez par l’exigence fonctionnelle plutôt que par un nom de couleur. Une cabine de douche confrontée à des produits chimiques de nettoyage a besoin d'une finition bien scellée et résistante à la corrosion ; un dissipateur thermique a besoin d'un film cohérent qui prend en charge les performances thermiques ; une garniture décorative doit avoir une apparence que le fournisseur peut répéter. Une fois la fonction claire, la spécification devient plus simple.
- Définir la couleur avec une référence convenue. Utilisez un échantillon physique anodisé ou une pastille de couleur approuvée. Les numéros RAL sont un point de départ, mais RAL est un système de peinture et de nombreuses nuances RAL n'ont pas d'équivalent anodisé exact.
- Préciser l'alliage et la finition mécanique. Notez la qualité de l'alliage, l'état du profil et si la surface doit être matricée, brossée ou polie.
- Spécifiez le type et l'épaisseur d'anodisation. Pour une utilisation décorative en intérieur, le type II de 8 à 12 microns est typique ; pour usage extérieur, Type II de 15 à 20 microns ; pour les applications d'usure, anodisation dure de type III de 25 à 50 microns.
- Définissez une tolérance sous la forme d’une comparaison visuelle avec un échantillon approuvé sous un éclairage défini. Une cible numérique delta-E est utile, mais elle doit être convenue avec l'anodiseur et mesurée sur le même alliage et la même finition.
- Demandez des échantillons complets de la ligne de production réelle, en utilisant les mêmes paramètres d'alliage, de matrice et de processus que ceux qui seront utilisés pour la commande groupée.
- Choisissez un fournisseur qui contrôle l’ensemble du processus. Les problèmes de couleur sont plus faciles à résoudre lorsque l’extrusion et l’anodisation se déroulent sous un même toit ; c'est ainsi que notre profils d'extrusion d'aluminium anodisé
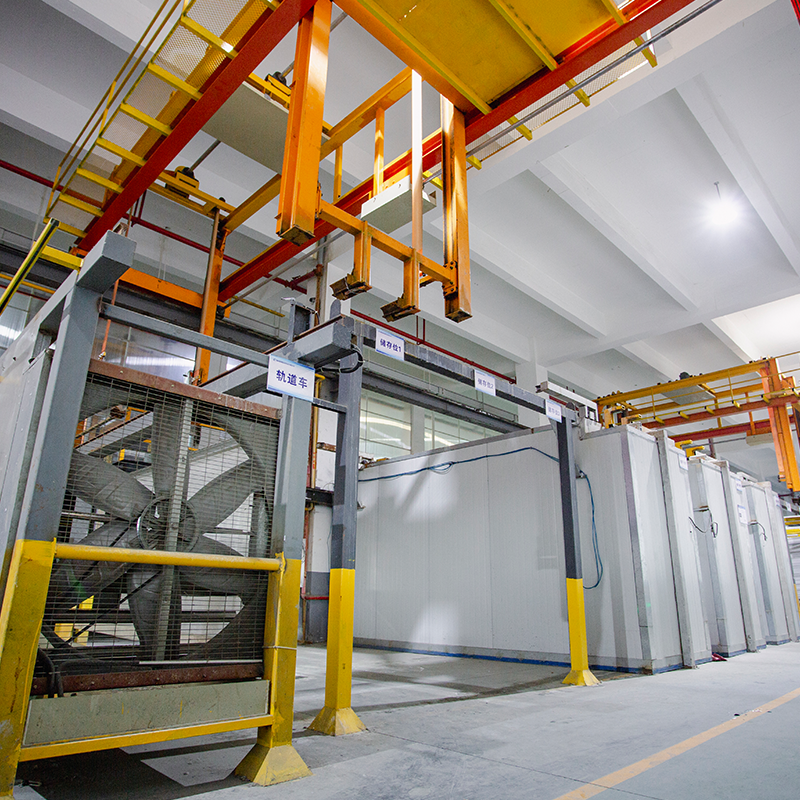 Fabricants de profils d'extrusion d'aluminium anodisé, usine Tableau Voir le produit → sont produits et pourquoi le résultat de la couleur est cohérent d'un lot à l'autre.
Où de l'aluminium anodisé coloré est utilisé
Des profils anodisés colorés apparaissent aux endroits où la finition doit résister à la fois à l'inspection visuelle et à l'utilisation physique. Les cabines de douche en sont un exemple courant car les profilés sont confrontés à l'humidité, aux résidus de savon et aux essuyages répétés ; un profil de cabine de douche anodisé coloré résistant à la corrosion combine un ton cohérent avec une surface plus facile à nettoyer que la peinture. Les dissipateurs thermiques s'appuient sur la couche anodisée pour l'isolation électrique et l'émissivité thermique. Les intérieurs des ascenseurs utilisent des garnitures en bronze foncé et anodisées noires, car elles résistent mieux aux empreintes digitales et aux rayures que les revêtements brillants. Les profilés pour ustensiles de cuisine utilisent des tons clairs et mats qui tolèrent les températures élevées. Dans tous les cas, la couleur n’est pas seulement une décoration : la couche anodisée est la protection, et la couleur vit à l’intérieur de l’oxyde plutôt que par-dessus.
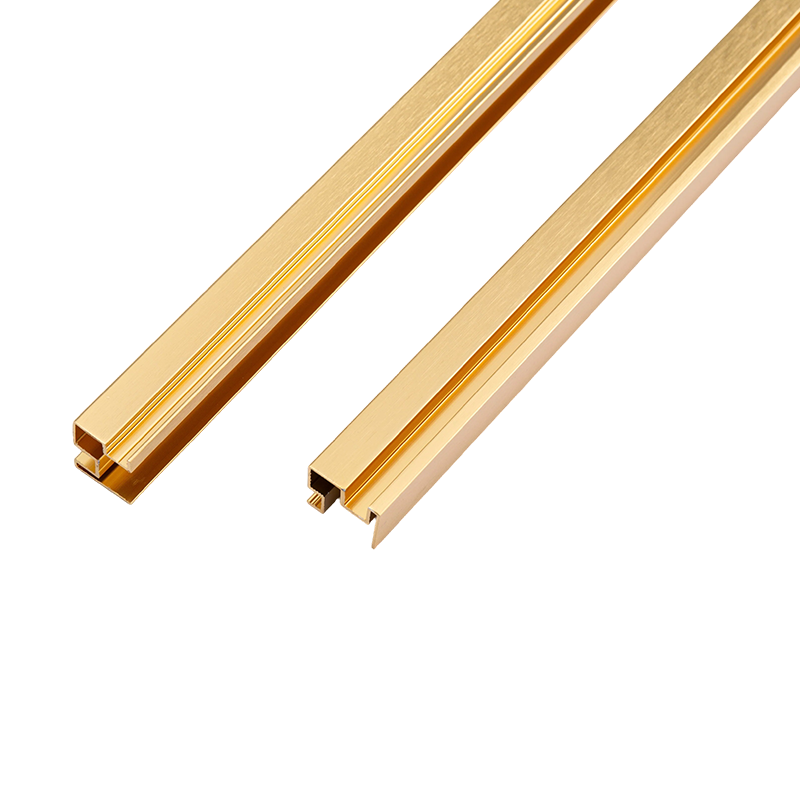 Profilés en aluminium anodisés colorés résistants à la corrosion pour cabine de douche Fournisseur Tableau Voir le produit →
La règle pratique pour toute commande d’anodisation d’aluminium est de faire correspondre la couleur à la capacité du processus. Le bronze foncé, le noir, le gris et le champagne sont fiables dans tous les lots. Des couleurs vives peuvent être réalisées, mais elles comportent un risque de variation plus élevé et un coût d’échantillonnage plus élevé. Les vraies nuances blanches et pastel doivent être redirigées vers le revêtement en poudre. Avec le bon échantillon de référence, le bon alliage, une spécification d'épaisseur réaliste et un fabricant spécialisé de profilés en aluminium qui gère tout le processus, vous pouvez recevoir la couleur que vous souhaitez et la même couleur lors de la prochaine commande. C'est ce qui différencie une spécification d'anodisation réalisable d'une supposition.
Article précédent
Guide de finition anodisée : types de processus, épaisseur de revêtement et contrôle qualité
Article suivant
Conductivité thermique de l'aluminium : données sur les alliages, effets de trempe et pourquoi c'est important


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


