


 English
 Français
 中文简体

Guide de finition anodisée : types de processus, épaisseur de revêtement et contrôle qualité
Content
La finition anodisée n’est pas une couche appliquée sur l’aluminium. Il s’agit de la surface de l’aluminium elle-même, transformée en un film d’oxyde dense par un processus électrochimique. Cela signifie que la finition ne peut pas s’écailler ou s’écailler comme la peinture. Pour les acheteurs de profilés en aluminium, le résultat pratique est une surface résistante à la corrosion, à l’usure et d’un aspect métallique uniforme qui dure des années.
La décision clé lors de la spécification de l’aluminium anodisé n’est pas simplement de savoir s’il faut l’anodiser, mais aussi de savoir quel type d’anodisation correspond à votre cas d’utilisation. Un profilé intérieur décoratif nécessite un revêtement différent de celui d'un dissipateur thermique à forte usure ou d'un composant de qualité marine. Comprendre ces différences avant de commander peut vous éviter des retouches coûteuses.
Comment fonctionne le processus d'anodisation
Le processus d'anodisation utilise une cellule électrolytique. La pièce en aluminium fait office d'anode, tandis qu'une contre-électrode conductrice fait office de cathode. Les deux sont immergés dans un bain d’électrolyte acide, généralement de l’acide sulfurique dilué pour la plupart des applications commerciales.
Lorsqu'un courant continu traverse la cellule, des ions oxygène sont libérés à la surface de l'aluminium et réagissent avec le métal pour former de l'oxyde d'aluminium. La couche d'oxyde se développe à la fois vers l'intérieur et vers l'extérieur de la surface d'origine. Ce modèle de croissance est ce qui rend l’anodisation fondamentalement différente du placage ou de la peinture. Le revêtement n'est pas un film séparé mais une transformation de l'aluminium lui-même.
La structure de l'oxyde est constituée d'une fine couche barrière à la base et d'une couche poreuse plus épaisse au-dessus. La couche poreuse est essentielle car elle permet à la surface d’absorber les colorants pour la coloration. Après l’étape d’anodisation, les pores sont scellés à l’aide d’eau chaude ou d’acétate de nickel pour fixer la couleur et améliorer la résistance à la corrosion.
Les paramètres du processus affectent directement le revêtement final. La densité de courant, la température du bain et le temps d'anodisation déterminent l'épaisseur et la dureté du revêtement. Un revêtement de type II de 10 microns peut prendre 20 à 30 minutes, tandis qu'un revêtement anodisé dur de 40 à 50 microns peut nécessiter plusieurs heures de traitement.
Tapezs de finitions anodisées
Anodisation à l'acide chromique (type I)
L'anodisation à l'acide chromique produit une couche d'oxyde fine et dense, généralement de 2 à 5 microns d'épaisseur. Il offre une excellente résistance à la corrosion avec une modification minime des dimensions des pièces. Le type I est souvent utilisé pour les composants et pièces aérospatiaux de précision qui nécessitent des tolérances serrées. Le revêtement constitue également un excellent apprêt pour une peinture ultérieure.
Anodisation à l'acide sulfurique (type II)
L'anodisation à l'acide sulfurique est le choix par défaut pour la plupart des profilés en aluminium commerciaux. Il produit une épaisseur de revêtement de 5 à 25 microns et offre un bon équilibre entre protection contre la corrosion, apparence et coût. Les surfaces de type II acceptent bien les colorants, ce qui en fait la solution privilégiée pour les finitions architecturales décoratives lorsqu'une couleur métallique uniforme est requise.
Anodisation dure (Type III)
L'anodisation dure est réalisée à des températures de bain plus basses, généralement autour du point de congélation, et avec des densités de courant plus élevées. Le revêtement résultant a une épaisseur de 25 à 50 microns, avec une dureté de surface généralement comprise entre 300 et 500 HV. Pour le contexte, les revêtements standard de type II se situent généralement entre 200 et 300 HV. Le type III est spécifié pour les composants soumis à une usure élevée, tels que les profils de dissipateur thermique, les boîtiers de pompe et les rails de glissement.
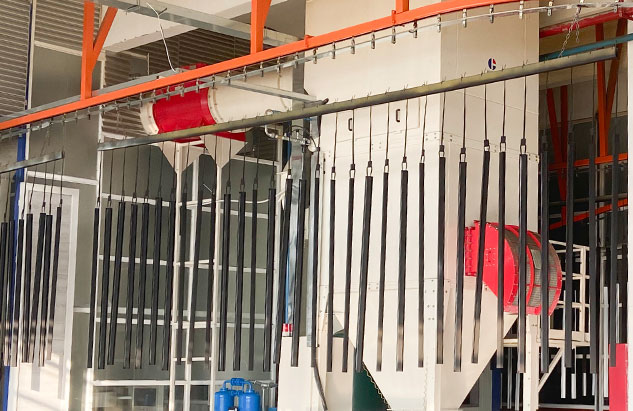 Anodisation dure pour les alliages d'aluminium : revêtement épais et résistant à l'usure L'anodisation dure crée une couche d'oxyde de 25 à 100 µm avec une dureté de 300 à 600 HV, idéale pour les composants à forte usure tels que les dissipateurs thermiques et les rails de glissement. Ce processus convient aux pièces nécessitant une durabilité supérieure aux revêtements standard de type II. Voir le produit →
Spécifications d’épaisseur et de performances du revêtement
| Type | Épaisseur typique | Dureté superficielle | Applications courantes |
|---|---|---|---|
| Type I (chromique) | 2-5 microns | Inférieur, non mesurable | Aéronautique de précision, pièces filetées |
| Type II (sulfurique) | 5-25 microns | 200-300 HT | Profilés architecturaux, décoratifs, généraux |
| Type III (dur) | 25-50 microns | 300-500 HT | Dissipateurs thermiques, profils d'ascenseur, surfaces d'usure |
Aluminium anodisé ou enduit de poudre
L'anodisation et le revêtement en poudre sont les deux méthodes de finition les plus courantes pour les profilés en aluminium, mais elles résolvent des problèmes différents. Connaître la différence évite des erreurs de spécification coûteuses.
L'anodisation convertit la surface métallique en oxyde. La finition fait partie de l’aluminium lui-même, elle ne peut donc pas se décoller ou s’écailler. Il conserve un aspect métallique naturel et est très résistant à la décoloration due aux UV. La principale limitation est un revêtement relativement fin par rapport au revêtement en poudre, ce qui signifie qu'il n'améliore que peu la résistance aux chocs.
Le revêtement en poudre applique une couche de polymère généralement de 60 à 120 microns d'épaisseur. Il offre une palette de couleurs plus large et peut masquer les imperfections de surface. Cependant, une surface enduite de poudre peut s'écailler lors d'un impact et la couche de polymère peut se décolorer ou se crayer avec le temps en cas de forte lumière du soleil.
Pour les profilés architecturaux extérieurs, l’anodisation est souvent le meilleur choix car la couche d’oxyde est stable sous exposition aux UV et ne souffre pas de problèmes d’adhérence du revêtement. Pour les pièces qui seront manipulées dans des conditions difficiles et qui nécessitent une épaisse couche de protection, le revêtement en poudre reste une option valable. En pratique, de nombreux fabricants proposent les deux afin que vous puissiez adapter la finition à l'environnement d'installation.
Que spécifier lors de la commande de profils anodisés
Commander des profilés en aluminium anodisé ne consiste pas seulement à choisir un code couleur. Plusieurs détails techniques affectent le résultat final et doivent être confirmés auprès de votre fournisseur avant la production.
Le choix de l’alliage est le premier facteur. Les alliages de la série 6000, notamment 6063 et 6061, constituent la norme pour les profilés architecturaux anodisés. Ils produisent une couche d'oxyde uniforme et acceptent les colorants de manière cohérente. Les alliages à haute teneur en cuivre comme le 2024 sont plus difficiles à anodiser et ont tendance à produire un revêtement plus foncé et moins uniforme.
La préparation de la surface est importante. Les lignes d'extrusion et les marques de manipulation peuvent rester visibles après anodisation à moins que le profilé ne soit poli mécaniquement ou sablé avant le bain d'anodisation. Si une finition brillante ou mate est requise, indiquez-le clairement dans vos spécifications.
La géométrie du profil d'extrusion influence également le résultat. Les coins internes pointus peuvent créer un flux de courant irrégulier, ce qui entraîne des variations d'épaisseur de revêtement. Une conception avec des rayons de congé adéquats et des transitions douces produit une finition plus cohérente. Pour en savoir plus, consultez notre aperçu du processus d’extrusion de l’aluminium et des considérations sur les alliages.
Les exigences en matière de couleur et de scellement doivent être indiquées explicitement. Les finitions claires ou naturelles montrent le ton du métal, tandis que les finitions teintes doivent être spécifiées par un numéro de référence de couleur. Le scellement se fait généralement avec de l’eau chaude ou de l’acétate de nickel. Un revêtement bien scellé résiste aux taches et offre une meilleure résistance à la corrosion. Pour les pièces anodisées dures, le scellement est parfois omis pour préserver une dureté maximale, mais il s'agit d'un compromis dont vous devez discuter avec le fournisseur.
Enfin, définissez l'épaisseur du revêtement. Les profilés décoratifs intérieurs ont généralement besoin de 8 à 15 microns. Les profils architecturaux extérieurs doivent être spécifiés entre 20 et 25 microns. Les composants à forte usure peuvent nécessiter 40 microns ou plus. Ces chiffres affectent directement le coût et les délais, alors soyez précis.
Où les finitions anodisées offrent le plus de valeur
Les finitions anodisées offrent le plus d'avantages lorsque le profilé en aluminium est confronté à une combinaison d'humidité, d'usure mécanique et d'exposition aux UV.
Dans les applications d'ascenseur, les profilés de cabine anodisés à haute résistance sont spécifiés car la finition résiste au contact constant et aux nettoyages fréquents. La couche anodisée évite les taches d'oxyde blanc qui apparaissent souvent sur l'aluminium non traité dans les environnements humides.
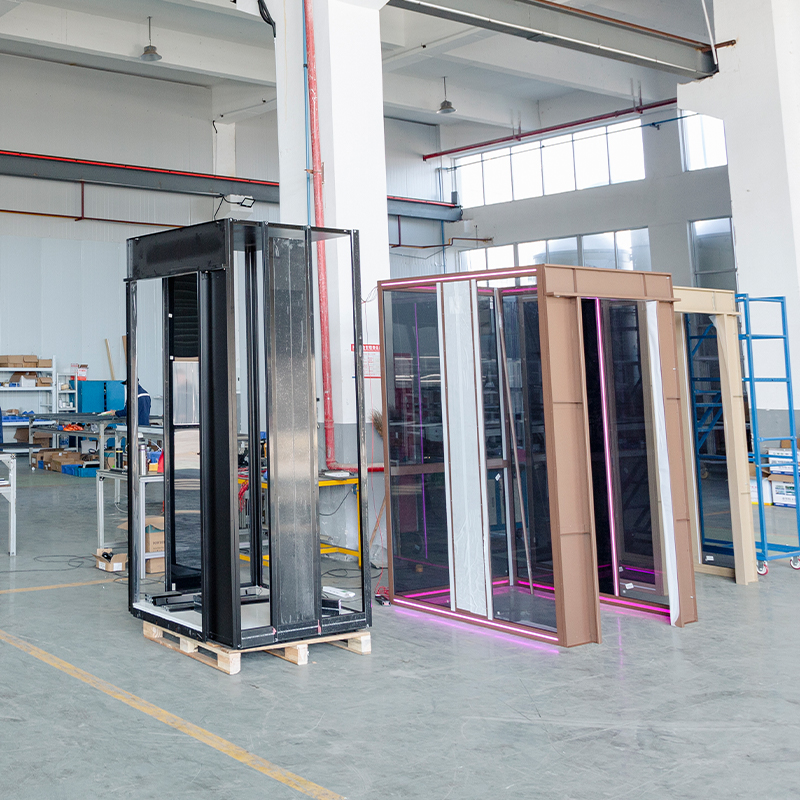 Profilés en aluminium anodisé à haute résistance pour cabines d'ascenseur Fabriqués en alliage 6063/6061 avec trempe T5, ces profilés offrent une rigidité structurelle et une résistance aux rayures. La finition anodisée empêche les taches et réduit la maintenance dans les environnements d'ascenseur humides et très fréquentés. Voir le produit →
Pour les dissipateurs thermiques, l’anodisation répond à un objectif fonctionnel. La couche d'oxyde est électriquement isolante, ce qui permet au dissipateur thermique de toucher les composants électroniques sans ruban isolant supplémentaire. Dans le même temps, une surface anodisée rayonne la chaleur plus efficacement que l'aluminium nu, améliorant ainsi les performances thermiques globales.
 Extrusions d'aluminium anodisé dans différentes couleurs et finitions Disponible en argent, noir, bronze, champagne et couleurs personnalisées, avec des épaisseurs d'anodisation de AA10 à AA25. Adaptée aux ustensiles de cuisine et aux parois de douche, la finition est durable et facile à nettoyer. Voir le produit →
Les profilés pour ustensiles de cuisine et cabines de douche bénéficient d’une anodisation de la même manière. La finition est facile à nettoyer et ne se corrode pas après une exposition répétée à l'eau, aux produits de nettoyage ou au contact alimentaire. Les profilés de douche anodisés colorés conservent une apparence constante année après année car le colorant est intégré dans la couche d'oxyde plutôt que de rester dans un film de surface.
Pour les ustensiles de cuisine, une surface anodisée mate résistante aux hautes températures réduit le risque de collage des aliments et simplifie le lavage. Ces avantages pratiques expliquent pourquoi les finitions anodisées sont la norme dans les produits où l'hygiène et la durabilité sont importantes.
Article précédent
Structure en aluminium pour montage solaire : un guide pratique des matériaux et des conseils de sélection
Article suivant
Couleurs d'anodisation de l'aluminium : options, limites et comment les spécifier correctement


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


