


 English
 Français
 中文简体

Cadre en aluminium pour panneau solaire : alliage, finition, tolérance et guide d'approvisionnement
Content
Un fournisseur d'extrusion vous appelle avec une question simple : le cadre en aluminium de votre panneau solaire doit-il utiliser du 6063-T5 ou du 6063-T6 ? Ce choix modifie le comportement du cadre lors du laminage, son degré de déflexion sous l'effet du vent et la solidité des joints d'angle après le cycle thermique. La réponse courte est que la plupart des modules photovoltaïques résidentiels et commerciaux utilisent un alliage d'aluminium 6063 de trempe T5 ou T6, avec une épaisseur de paroi comprise entre 1,0 et 1,8 mm et une surface anodisée couleur. Cependant, le raisonnement derrière ce choix détermine si le cadre survivra 25 ans en extérieur ou s’il commencera à échouer après seulement quelques saisons.
Lorsque vous achetez un cadre en aluminium pour un panneau solaire, vous n’achetez pas quatre pièces de métal. Vous achetez un composant structurel qui doit maintenir le stratifié en place, évacuer l'humidité, résister à la corrosion et offrir aux installateurs un point de montage sûr. Traiter le cadre comme une marchandise entraîne généralement des problèmes au pire moment : lorsque le module est déjà installé sur un toit et que le vent commence à faire travailler les joints d'angle.
Pourquoi le cadre en aluminium est plus qu'une pièce de garniture
Le cadre en aluminium est le squelette extérieur d'un module solaire. Il scelle le bord de la feuille de verre stratifiée, ce qui empêche l'humidité de pénétrer dans la zone cellulaire. Il ajoute également de la rigidité en torsion à un mince sandwich composé de verre, d'encapsulant et de feuille arrière, réduisant ainsi le risque de microfissures lors de la manipulation, du transport et du chargement de la neige.
- Scelle le bord du stratifié contre l’humidité, la poussière et les gaz polluants.
- Fournit des canaux de montage pour les pinces, les rails et les cosses de terre.
- Ajoute une résistance à la flexion afin que les grands panneaux restent plats sous le vent et la neige.
- Crée une zone tampon qui absorbe les impacts pendant l'expédition et l'installation.
L'aluminium est le matériau dominant du cadre car il pèse environ un tiers du poids de l'acier, a un meilleur comportement à la corrosion que le fer exposé ou l'acier au carbone et peut être extrudé en sections creuses complexes combinant des nervures de raidissement avec des rainures d'installation. Sa couche d'oxyde naturel offre déjà un niveau de protection de base. Avec le revêtement anodique approprié, le cadre peut résister aux embruns salins côtiers, aux pluies acides et à la pollution industrielle pendant des décennies.
Alliage et trempe : la base de la performance du cadre
La plupart des cadres de panneaux solaires sont fabriqués à partir d'alliages d'aluminium de la série 6xxx. Au sein de ce groupe, le 6063 est le plus courant car il offre une finition de surface lisse, une vitesse d'extrusion prévisible et une excellente réponse à l'anodisation. La désignation de la trempe est tout aussi importante que l'alliage. La trempe T5 est produite en refroidissant l'extrusion après la presse, puis en la vieillissant artificiellement. Le T6 utilise un traitement thermique en solution et un vieillissement artificiel, ce qui donne une résistance plus élevée mais nécessite un contrôle plus strict du processus.
| Alliage et trempe | Limite d'élasticité typique | Utilisation typique | Caractéristique clé |
|---|---|---|---|
| 6063-T5 | 90 à 130 MPa | Cadres standards pour modules résidentiels et commerciaux | Bonne extrudabilité et surface anodisée lisse |
| 6063-T6 | 180 à 205 MPa | Cadres pour zones à forte charge de vent et de neige | Résistance supérieure après traitement thermique complet |
| 6005-T5 | 180 à 200 MPa | Cadres de modules grand format | Résistance supérieure, mais la conception du profil et le flux de la filière nécessitent plus de soin |
Ne vous fiez pas uniquement au nom du tempérament. Demandez au fournisseur un certificat d'usine indiquant la limite d'élasticité, l'allongement et la dureté réels pour chaque lot de production. Les variations d'un lot à l'autre dans la pratique de vieillissement, la température des billettes et le taux de trempe peuvent faire en sorte que deux cadres ayant le même état se comportent très différemment sur le terrain.
Certains acheteurs demandent l'alliage 6061 parce qu'ils connaissent sa haute résistance, mais le 6061 est plus difficile à extruder dans de minces profilés de cadre solaire à plusieurs chambres et ne s'anodise pas avec le même aspect lisse et uniforme. Pour la plupart des cadres photovoltaïques, le 6063-T5 ou T6 est le choix le plus pratique. Si vous souhaitez comprendre comment le processus d'extrusion affecte le comportement de l'alliage, lisez le processus d'extrusion d'aluminium et le guide de sélection des alliages avant de finaliser une spécification.
Traitement de surface : l'anodisation est la valeur par défaut
La finition la plus courante pour les cadres en aluminium des panneaux solaires est un revêtement anodique à l'acide sulfurique d'une épaisseur de 10 à 15 microns. Cela crée une couche d'oxyde dure et transparente qui peut être teinte en bronze foncé ou en noir afin que le module se fonde dans un toit résidentiel. L'anodisation est électriquement isolante, résiste aux dommages causés par les UV et ne s'écaille pas comme la peinture. Il est également plus facile à inspecter que la peinture humide car le revêtement fait partie de la surface en aluminium elle-même.
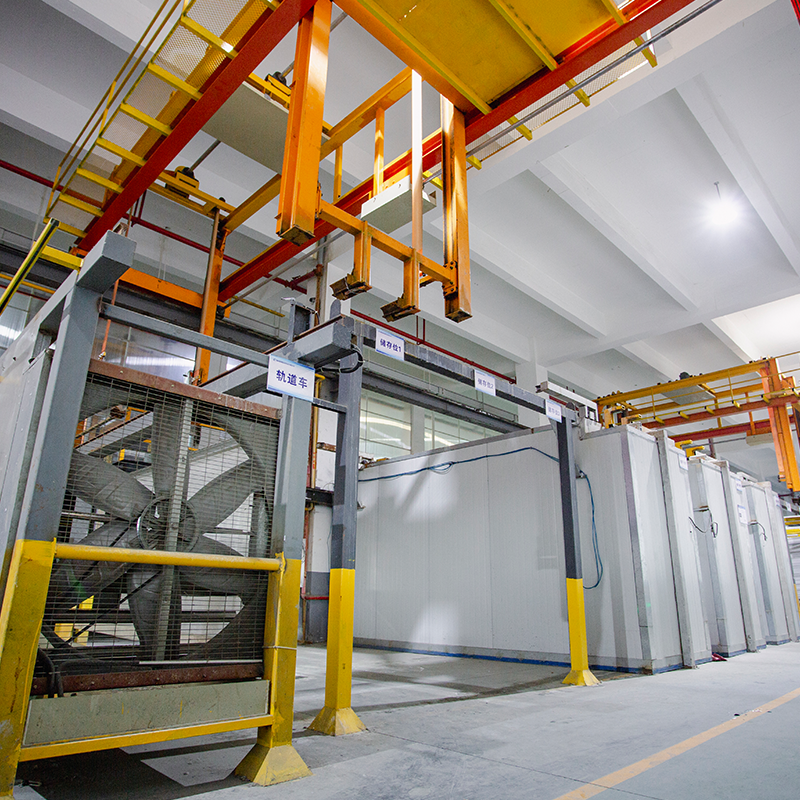 Profils d'extrusion d'aluminium anodisé avec plusieurs options de couleurs Explorez les profilés anodisés de Yindu Aluminium avec des normes d'épaisseur allant de AA10 à AA25 et des couleurs incluant l'argent, le noir, le bronze et le champagne. Convient aux cadres solaires nécessitant des finitions durables et résistantes aux UV. Voir le produit →
Pour les sites très corrosifs, tels que les installations côtières ou les zones à forte teneur en sel de déneigement, certains prescripteurs demandent un revêtement anodique plus épais ou une finition en poudre. Le revêtement en poudre applique une couche de polymère de 60 à 120 microns d'épaisseur et offre une gamme de couleurs plus large, mais il doit être soigneusement contrôlé autour des trous de montage et des fentes de drainage. Si la poudre ne peut pas atteindre l’intérieur d’une rainure étroite, le bord nu devient un point de départ pour la corrosion.
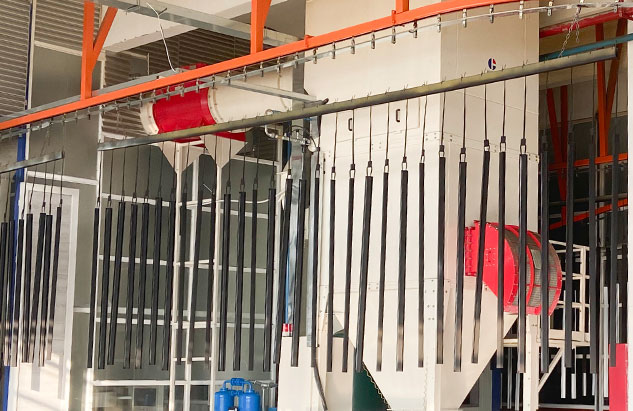 Profils d'extrusion d'aluminium de revêtement en poudre personnalisés Yindu Aluminium propose des profils enduits de poudre dans des couleurs RAL, PANTONE ou personnalisées avec des textures lisses, sablonneuses ou métalliques. Idéal pour les environnements corrosifs nécessitant des revêtements polymères protecteurs plus épais. Voir le produit →
Les revêtements PVDF fluoropolymères sont une autre option pour une rétention extrême des couleurs et une résistance chimique, mais ils augmentent le coût et sont rarement nécessaires sur un cadre solaire standard. Quelle que soit la finition que vous choisissez, vérifiez l'épaisseur réelle du revêtement sur le profilé fini plutôt que de vous fier uniquement à un certificat de processus. Utilisez une jauge d'épaisseur de revêtement sur la face extérieure, à l'intérieur de la fente du verre et près des coupes d'angle. De fines taches apparaissent souvent là où les clips de soutirage ou le ruban de masquage recouvraient la surface pendant l'anodisation.
Dimensions, tolérances et assemblage
Un cadre solaire n’est pas un simple tube rectangulaire. Le profilé contient une fente pour verre, un rail de support arrière, un canal de drainage et une surface externe de serrage. Chacune de ces zones possède une tolérance qui affecte la qualité du module final. Si la fente pour verre est trop peu profonde, le stratifié ne restera pas bien en place. Si le rail extérieur est trop large, la pression de serrage ne se répartira pas uniformément et le cadre pourrait se fissurer sous l'effet du vent.
- Profondeur et largeur de la fente du verre : contrôlez la qualité du positionnement du stratifié et la quantité de mastic restant après le pressage.
- Largeur et planéité du rail extérieur : déterminez l'ajustement des pinces et la cohérence du couple.
- Angle de coupe en onglet et position du trou : doivent être suffisamment reproductibles pour former des joints de coin étanches.
- Trous de drainage et suintements : empêchent l’accumulation d’eau mais doivent être ébavurés afin qu’ils ne coupent pas le bord du verre.
Pour un rail de cadre solaire typique entre 35 et 45 mm de large, les fabricants sérieux maintiennent la longueur du profil à plus ou moins 0,2 mm et l'angle d'onglet à plus ou moins 0,1 degrés. Lorsque vous comparez les devis, demandez quelles tolérances sont réellement mesurées sur la chaîne de production. Un prix d'extrusion très bas cache souvent des taux de rebut élevés au stade du sciage et du perçage des coins, ce qui gonfle le coût final de votre module.
Le sciage, le fraisage, le perçage et le taraudage CNC sont des opérations standard pour les rails de châssis solaires. Ces étapes sont normalement effectuées avant l'anodisation ou le revêtement en poudre afin que la finition protège les bords usinés. Une cellule d'usinage intégrée évite les rayures et les dommages de manipulation qui se produisent lorsque de longs profilés sont déplacés entre sous-traitants distincts.
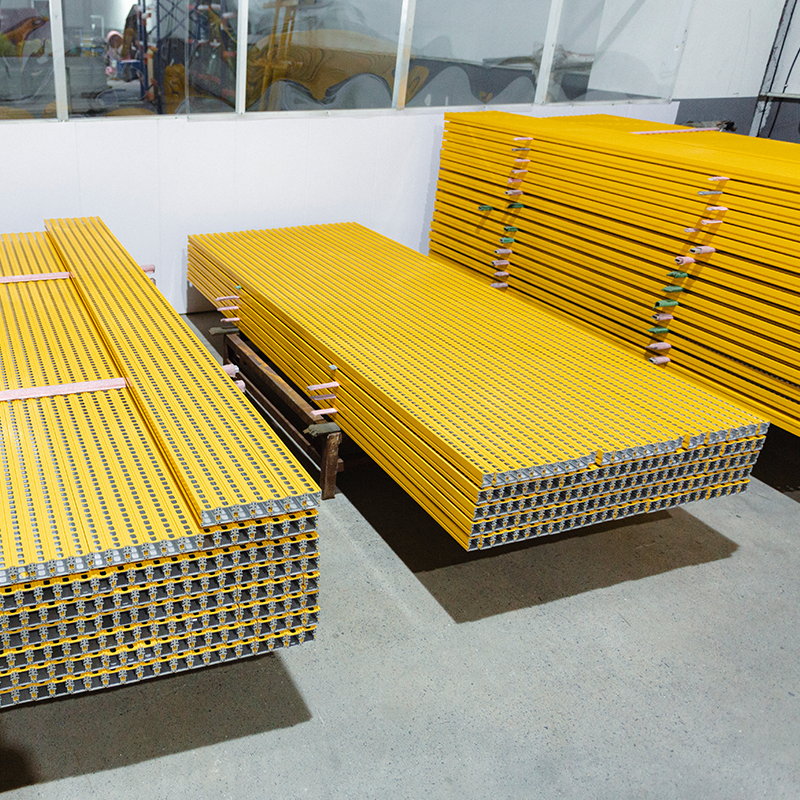 Services d'usinage CNC pour les extrusions d'aluminium Yindu Aluminium propose une découpe et un usinage CNC de précision pour les profilés en aluminium, avec des traitements de surface supplémentaires comme l'anodisation et le revêtement en poudre. Indispensable pour fabriquer des rails de cadre solaire avec des joints précis. Voir le produit →
Les joints d'angle des cadres solaires sont généralement assemblés avec des clés d'angle en acier inoxydable insérées dans des chambres creuses puis comprimées par sertissage ou vis. La zone de joint nécessite également un mastic butyle ou silicone qui reste flexible de moins 40 degrés Celsius à plus 85 degrés Celsius. Demandez au fournisseur de cadres un rapport de test de traction d'angle indiquant la force requise pour séparer un coin fini, et pas seulement un dessin dimensionnel. Ce test vous indique si l'usinage, l'ajustement des clés et l'application du mastic fonctionnent ensemble comme un système.
Évaluation d'un fabricant de cadres
De nombreux acheteurs font l’erreur de sélectionner un fournisseur de cadres en aluminium pour panneaux solaires sur la base d’un échantillon et d’un devis bas. Cette approche ignore les risques cachés liés à la traçabilité des alliages, à l’homogénéité du revêtement et à la précision de l’usinage. Un fournisseur fiable doit être en mesure de documenter quatre choses avant d’émettre un bon de commande.
- Source d'alliage et traçabilité : un certificat d'usine pour chaque lot d'extrusion et un numéro de lot imprimé ou tamponné sur le profil.
- Contrôle du processus de revêtement : enregistrements du bain d'anodisation, densité de courant, qualité du scellement et poids du revêtement par mètre carré.
- Qualité d'usinage : un plan d'échantillonnage avec des rapports dimensionnels indiquant la longueur, l'angle, la position du trou et l'état d'ébavurage.
- Compatibilité d'assemblage : un échantillon de coin et un module de test qui vérifient l'ajustement avec le stratifié, le mastic et les pinces de montage.
Un fournisseur intégré qui gère l'extrusion, le traitement de surface et l'usinage CNC simplifie ce processus car une seule usine contrôle toute la chaîne de tolérance. Si un problème dimensionnel apparaît, il n’y a pas de place pour que deux sous-traitants se pointent du doigt. La même usine peut également réagir plus rapidement lorsque vous avez besoin d’une modification de conception ou d’une tolérance plus stricte sur un nouveau profil.
Lorsque vous comparez les fabricants, demandez à inspecter leur gamme réelle de produits d’extrusion. Vous voulez voir si leur outillage standard couvre déjà des formes de cadre similaires et si leurs lignes de finition peuvent atteindre de manière cohérente la couleur et l'épaisseur de revêtement requises. Un fournisseur possédant une vaste expérience dans différentes applications de l’aluminium est plus susceptible de comprendre comment un petit changement dans la largeur des rainures ou dans la géométrie des coins affecte les performances mécaniques finales.
Un cadre en aluminium pour un panneau solaire n’est pas une marchandise. Les tolérances d'alliage, de trempe, de revêtement anodique et d'usinage contribuent toutes à l'intégrité structurelle et à la durée de vie du module. Définissez clairement vos exigences de performance, vérifiez l'épaisseur du revêtement et les rapports dimensionnels, et testez toujours un véritable joint d'angle avant de vous engager dans une commande importante. Les fournisseurs disposant de services d'extrusion, de finition et d'usinage CNC en interne sont mieux placés pour fournir des cadres cohérents, résoudre rapidement les problèmes de qualité et garantir la fiabilité à long terme attendue par vos clients.
Article précédent
Propriétés physiques et propriétés chimiques de l'aluminium : un guide d'ingénierie pratique
Article suivant
Structure en aluminium pour montage solaire : un guide pratique des matériaux et des conseils de sélection


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


