


 English
 Français
 中文简体

Propriétés physiques et propriétés chimiques de l'aluminium : un guide d'ingénierie pratique
Content
Lorsqu'un ingénieur concepteur spécifie un profilé en aluminium pour une cabine d'ascenseur, un dissipateur thermique ou un cadre de douche, la décision repose rarement sur un seul chiffre. Il repose sur une combinaison de propriétés physiques et chimiques qui, prises ensemble, distinguent l’aluminium de l’acier, du cuivre et des plastiques. La densité du métal de 2,7 g/cm³ représente environ un tiers de celle de l'acier. Sa conductivité thermique atteint environ 237 W/(m·K). Et sa surface forme une couche d’oxyde auto-cicatrisante qui bloque la corrosion avant qu’elle ne se propage. Ces trois faits expliquent pourquoi les extrusions d’aluminium apparaissent dans les cages d’ascenseur, les dissipateurs thermiques, les ustensiles de cuisine, les prises électriques et des milliers d’autres produits techniques.
Propriétés physiques de l'aluminium
Les propriétés physiques décrivent des caractéristiques qui peuvent être observées ou mesurées sans modifier l'identité chimique du métal. Pour les travaux d'ingénierie, les propriétés les plus pertinentes de l'aluminium sont la densité, le point de fusion, la conductivité thermique et électrique, la réflectivité et le comportement magnétique.
Densité et rapport résistance/poids
L'aluminium pur a une densité de 2,7 g/cm³ à 20 °C, donc un mètre cube de métal solide pèse environ 2 700 kg. L’acier au carbone, en comparaison, pèse environ 7 850 kg par mètre cube. Cet avantage en termes de poids détermine la plupart des décisions de sélection de l'aluminium. Étant donné que l'aluminium pur sous forme recuite a une résistance à la traction d'environ 90 MPa seulement, il est presque toujours allié au magnésium, au silicium, au cuivre ou au zinc. Un profil 6061-T6 atteint environ 310 MPa et certains alliages de la série 7xxx dépassent 550 MPa. Le résultat pratique est un rapport résistance/poids souvent deux à trois fois supérieur à celui de l’acier de construction.
Conductivité thermique et électrique
L'aluminium conduit la chaleur à environ 237 W/(m·K) à température ambiante, contre environ 401 W/(m·K) pour le cuivre. Cependant, en termes de masse, l'aluminium est le meilleur conducteur, c'est pourquoi les dissipateurs thermiques, les radiateurs et les profilés de chauffage sont presque toujours fabriqués en aluminium. Un dissipateur thermique en aluminium nécessite une plus grande section transversale qu'un équivalent en cuivre, mais il pèse moins et coûte généralement moins cher, à condition que le boîtier puisse accueillir un volume plus important. Électriquement, l'aluminium offre environ 62 pour cent de la conductivité du cuivre sur l'échelle IACS. Cela en fait un choix pratique pour les jeux de barres, les lignes aériennes de transmission et les câbles de gros calibre où le poids et le coût sont les principales contraintes.
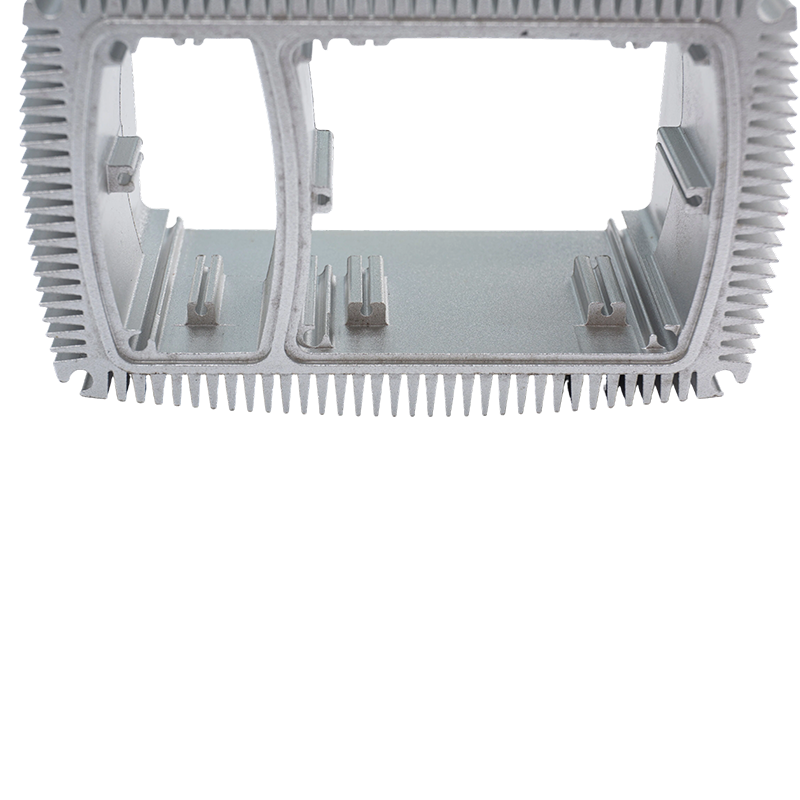 Profils d'extrusion de dissipateur thermique en aluminium anodisé 6063/6061 Ces profils de dissipateur thermique extrudés avec précision offrent une gestion thermique efficace pour l'électronique, avec des surfaces anodisées qui améliorent la résistance à la corrosion et l'émissivité tout en prenant en charge des formes et des densités d'ailettes personnalisées. Voir le produit →
Point de fusion, structure cristalline et comportement magnétique
L'aluminium fond à 660 °C et bout à environ 2 470 °C. Sa structure cristalline cubique à faces centrées reste stable des températures cryogéniques jusqu'au point de fusion, c'est pourquoi l'aluminium ne devient pas fragile à basse température comme le fait l'acier au carbone. La même structure confère au métal une ductilité élevée, ce qui le rend adapté à l'extrusion, au laminage et à l'emboutissage profond. L'aluminium est non magnétique, une propriété importante pour les boîtiers électroniques, les boîtiers d'instruments et tout composant proche de champs magnétiques sensibles.
Réflectivité et dilatation thermique
L'aluminium poli reflète plus de 90 % de la lumière visible et une grande partie du rayonnement infrarouge. C'est pourquoi il est utilisé dans les réflecteurs d'éclairage, les concentrateurs solaires et les feuilles isolantes. Le coefficient de dilatation thermique du métal est d'environ 23,1 µm/(m·K), soit environ le double de celui de l'acier. Les concepteurs doivent tenir compte de cette différence lorsque les profilés en aluminium sont assemblés avec des attaches en acier ou noyés dans du béton.
| Propriété | Valeur typique | Implications dans la conception |
|---|---|---|
| Densité | 2,7 g/cm³ | Environ un tiers du poids de l'acier |
| Point de fusion | 660 °C | Définit la limite de température supérieure pour les pièces structurelles |
| Conductivité thermique | 237 W/(m·K) | Prend en charge une dissipation thermique efficace |
| Conductivité électrique | 37,7 MS/m (62 % SIGC) | Utile pour les conducteurs à poids réduit |
| Coefficient de dilatation thermique | 23,1 µm/(m·K) | Besoin de tolérance dans les assemblages mixtes |
| Structure cristalline | Cubique à faces centrées | Fournit une ductilité et une stabilité à basse température |
| Comportement magnétique | Non magnétique | Convient aux environnements électroniques et médicaux |
Propriétés chimiques de l'aluminium
Les propriétés chimiques décrivent la façon dont l'aluminium réagit avec d'autres substances. Le plus important est son affinité pour l’oxygène. Lorsque l'aluminium frais est exposé à l'air, il forme immédiatement une couche continue d'oxyde d'aluminium, Al. 2 O 3 , seulement 2 à 4 nanomètres d'épaisseur. Contrairement à l'oxyde de fer, qui s'écaille et expose le métal frais, l'oxyde d'aluminium adhère étroitement et scelle la surface. Cette couche de passivation est la raison pour laquelle l'aluminium ne rouille pas et peut survivre des décennies d'exposition atmosphérique.
Comportement amphotère
L'aluminium et son oxyde sont amphotères, ce qui signifie qu'ils réagissent à la fois avec des acides forts et des bases fortes. Le métal se dissout dans l’acide chlorhydrique pour produire du chlorure d’aluminium et de l’hydrogène gazeux, et il se dissout également dans l’hydroxyde de sodium pour former de l’aluminate de sodium et de l’hydrogène gazeux. Pour les fabricants et les utilisateurs finaux, cela a des conséquences pratiques : les nettoyants alcalins agressifs peuvent attaquer les surfaces en aluminium, les produits de nettoyage doivent donc être adaptés au type de finition.
Résistance à la corrosion et environnements de service
La couche d'oxyde naturel offre une excellente résistance à la corrosion dans des conditions neutres et légèrement acides. Les ions chlorure, cependant, peuvent briser localement le film d'oxyde, provoquant des piqûres dans les environnements marins ou contenant des sels de déglaçage. Pour les expositions côtières et industrielles, les prescripteurs choisissent des alliages à plus forte teneur en magnésium, tels que le 5083, ou ajoutent des finitions protectrices telles que l'anodisation et le revêtement PVDF.
État d'oxydation et chimie de l'anodisation
L'aluminium apparaît presque toujours au 3ème état d'oxydation dans ses composés. Oxyde d'aluminium (Al 2 O 3 ), hydroxyde d'aluminium (Al(OH) 3 ), et le sulfate d'aluminium (Al 2 (donc 4 ) 3 ) sont les formes courantes. La liaison Al-O est extrêmement forte, avec une énergie de liaison proche de 512 kJ/mol, ce qui explique pourquoi la couche d'oxyde est à la fois stable et protectrice. L'anodisation utilise délibérément cette chimie : un courant électrolytique force la couche d'oxyde à croître de quelques nanomètres à 10-25 micromètres ou plus. Le revêtement plus épais améliore la dureté, la résistance à l’usure et la tolérance à la corrosion, et peut accepter des colorants pour les finitions décoratives.
 Profils d'extrusion d'aluminium anodisé personnalisés avec options de couleur Ce fournisseur propose des profilés en aluminium anodisé en plusieurs couleurs et épaisseurs d'anodisation, avec des services d'usinage CNC et de coupe de longueur personnalisée, ce qui le rend adapté à diverses applications architecturales et industrielles. Voir le produit →
Ce que ces propriétés signifient pour la fabrication
Les propriétés physiques et chimiques déterminent le mode de fabrication des composants en aluminium. La ductilité et la structure cubique stable à faces centrées rendent l'extrusion pratique à des températures de billettes comprises entre environ 350 °C et 500 °C. Lors de l'extrusion, le métal est forcé à travers une filière et son comportement d'écoulement uniforme permet la production de sections creuses complexes, de dissipateurs thermiques à plusieurs ailettes et de profilés de précision pour portes d'ascenseur. La géométrie du profil, l'épaisseur de la paroi et le choix de l'alliage doivent tous correspondre, comme décrit dans ce document. guide de conception d'extrusion d'aluminium .
Le choix de l’alliage est la première décision prise par un concepteur. Pour les profilés architecturaux, l'alliage 6063 offre une bonne résistance à la corrosion et une surface lisse pour l'anodisation. Pour des charges mécaniques plus élevées, le 6061 offre une plus grande résistance avec une finition légèrement moins raffinée. Pour la dissipation thermique, la conductivité thermique compte plus que la résistance, et les alliages de plus grande pureté conduisent mieux mais coûtent plus cher. Pour les applications dans les cabines et les cages d'ascenseur, où le poids, la sécurité incendie et la résistance à la corrosion sont essentiels, les fabricants utilisent des alliages et des traitements de surface sélectionnés pour une longue durée de vie intérieure.
 Profils légers de voiture d'ascenseur en aluminium de la série 6000 Conçus pour les charpentes et les panneaux d'ascenseurs, ces profilés résistants à la corrosion réduisent le poids de la cabine et permettent une installation efficace, avec une extrusion de précision garantissant des dimensions cohérentes pour un assemblage standard. Voir le produit →
Le traitement de surface est la deuxième décision. L'anodisation produit un revêtement d'oxyde dur, coloré ou transparent. Le revêtement en poudre ajoute une couche de polymère plus épaisse pour les environnements à fort trafic. Le revêtement PVDF offre la plus haute résistance aux intempéries pour les revêtements extérieurs. Les profilés en aluminium finition bois offrent l'apparence du bois avec la stabilité dimensionnelle de l'aluminium.
Considérations pratiques lors de l'approvisionnement en profilés en aluminium
La distance entre une table de propriétés et un composant livré est comblée par le contrôle du processus. Lorsque vous achetez des extrusions d'aluminium, les propriétés physiques et chimiques finales dépendent de la composition de l'alliage, du traitement thermique et de la finition de surface. Un certificat d'usine doit indiquer l'alliage et l'état. Les tolérances dimensionnelles doivent respecter des normes telles que EN 755 ou GB/T 5237. La finition de surface doit correspondre à l'environnement de service.
Ces détails ne sont pas de la paperasse. Un profil de cage d'ascenseur mal trempé peut glisser sous une charge soutenue. Un profil de dissipateur thermique contenant des impuretés de fer excessives peut chauffer sensiblement plus. Un profilé anodisé mal scellé peut perdre sa résistance à la corrosion en quelques mois. Les acheteurs qui vérifient ces variables reçoivent des composants qui se comportent comme le prédisent les fiches techniques.
Travailler avec un expérimenté fabricant de profilés en aluminium est le moyen le plus direct de combler le fossé entre la théorie et la pratique. Un fournisseur qui exploite ses propres lignes d’extrusion, bains d’anodisation et centres d’usinage CNC contrôle toute la chaîne de processus. Lorsque vous examinez un fournisseur potentiel, demandez des enregistrements de traçabilité des alliages, des paramètres de traitement de surface et des certifications de qualité. Ces facteurs, et pas seulement le tableau des propriétés, déterminent si les propriétés physiques et chimiques de l'aluminium survivent au parcours depuis la fiche technique jusqu'à la pièce livrée.
L’aluminium mérite sa place dans l’ingénierie grâce à sa combinaison et non à une valeur unique. La faible densité et la conductivité élevée permettent une gestion du poids et de la chaleur. La couche d'oxyde auto-réparatrice et la chimie amphotère déterminent le comportement du métal dans des environnements réels. Ensemble, ces propriétés physiques et chimiques expliquent pourquoi les profilés en aluminium extrudés, anodisés et finis continuent de remplacer les matériaux plus lourds dans les ascenseurs, les systèmes de gestion thermique, les appareils électroménagers et les produits de construction.
Article précédent
Pas d’article précédent
Article suivant
Cadre en aluminium pour panneau solaire : alliage, finition, tolérance et guide d'approvisionnement


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


