


 English
 Français
 中文简体

Profil de cadre de fenêtre en aluminium : guide d'alliage, de finition et de tolérance pour les acheteurs
Content
- 1 Ce que contient réellement un ensemble de profils de cadre de fenêtre
- 2 Alliage et trempe : les deux choix qui déterminent tout le reste
- 3 Épaisseur de paroi, tolérances et normes qui les sous-tendent
- 4 Systèmes de finition de surface : adapter le revêtement au climat
- 5 Ruptures thermiques, condensation et conformité énergétique
- 6 Projets côtiers, à UV élevé et à grains de bois
- 7 Étapes de fabrication qui génèrent des coûts
- 8 Que verrouiller avant la commande
- 9 Assembler la spécification
Un responsable des achats envoie un appel d'offres pour 6 000 mètres de profilé de cadre de fenêtre : 6063-T5, paroi nominale de 1,4 mm, anodisé clair à 15 micromètres, coupé en longueurs de 6,1 m. Trois citations reviennent. L'écart est de 22 pour cent, et un seul fournisseur demande dans quoi la fenêtre sera assemblée.
Corrigez quatre éléments avant de négocier : l'alliage et la trempe, l'épaisseur de la paroi aux points de charge, la tolérance dimensionnelle et le système de finition. Une fois le dé coupé, changer l’un d’entre eux coûte bien plus que l’écart entre le devis le plus élevé et le plus bas sur la table.
Ce que contient réellement un ensemble de profils de cadre de fenêtre
Le « profilé de cadre de fenêtre » est rarement une forme unique. Une fenêtre à battants ou coulissante utilise six à dix extrusions qui doivent s'emboîter : un cadre extérieur, un châssis, des meneaux et des traverses, une parclose, un appui avec un canal de drainage et souvent un rail de moustiquaire. Un système à rupture de pont thermique ajoute deux moitiés d'aluminium reliées par une bande de polyamide.
Le dessin compte plus que la qualité de l’alliage à ce stade. Les ports de vis, les renforts de charnières et les zones de sertissage des coins nécessitent 1,8 mm à 2,0 mm de mur ; les faces visibles du cadre mesurent généralement entre 1,2 mm et 1,4 mm. Une matrice qui remplit les deux extrémités de manière inégale montre d'abord la variation au niveau de la section mince, soit sous la forme d'une marque d'évier sur la face, soit sous la forme d'un orifice de vis qui se dénude lors de l'assemblage.
Les chambres creuses constituent la deuxième contrainte. La plupart des cadres traversent un hublot ou une matrice de pont, ressortent avec une couture soudée et comportent une bande de tolérance légèrement plus large qu'une forme solide. La reconception d'une pièce non visible en tant que pièce pleine ou semi-creuse simplifie la matrice et réduit généralement le prix au mètre.
Alliage et trempe : les deux choix qui déterminent tout le reste
Le 6063-T5 couvre la plupart des cadres de fenêtres architecturales pour des raisons pratiques : il s'extrude rapidement, s'anodise uniformément et offre une résistance à la traction d'environ 150 à 190 MPa avec un allongement d'environ 8 %, suffisant pour un cadre qui retient le verre, supporte la charge du vent et survit aux cycles d'ouverture répétés sans se fissurer au niveau du joint d'angle.
- 6063-T5 : la valeur par défaut pour les fenêtres résidentielles et commerciales anodisées et thermolaquées.
- 6060-T5 : courant dans les spécifications européennes, résistance légèrement inférieure et surface anodisée légèrement meilleure.
- 6005A-T6 : résistance supérieure pour les grandes portées et les systèmes commerciaux lourds, plus lent à extruder.
- 6061-T6 : résistance à la traction d'environ 310 MPa, utilisée pour les meneaux structurels et les travaux soumis à des vents violents, mais elle s'anodise de manière moins uniforme et finit généralement par être peinte.
L’humeur mérite la même attention. Le T5 est refroidi par air au niveau de la presse ; Le T6 est trempé à l'eau pour une résistance supérieure. La trempe à l'eau déforme davantage les profilés de fenêtre minces et asymétriques, de sorte qu'un cadre T6 a souvent besoin d'être redressé et peut supporter davantage de contraintes résiduelles. À moins que les charges n'exigent du T6, le T5 donne généralement un profil plus droit à un prix inférieur.
Le contrôle des processus limite ce qui est réalisable. La qualité de la billette, la température de la billette, la vitesse d'extrusion et la trempe interagissent toutes, et un fournisseur qui utilise des matrices de fenêtre rapidement pour réduire les coûts le montrera sous forme de dérive dimensionnelle sur une longueur de 6 m. Le contexte sur la façon dont les choix d'alliage et de processus façonnent le profil fini est couvert dans ce guide pour processus d'extrusion d'aluminium et sélection d'alliage .
 Profilés d'extrusion d'aluminium : formes standard et personnalisées Passez en revue les options d'alliage, les profils standard et personnalisés, les finitions de surface et les services d'usinage, avec les normes régionales notées pour spécifier les commandes. Voir le produit →
Épaisseur de paroi, tolérances et normes qui les sous-tendent
Trois normes régionales couvrent la plupart des commandes : GB/T 5237.1, EN 755-9 et ASTM B221. Ils s'accordent sur les exigences générales et diffèrent dans les détails, alors indiquez la norme et l'édition sur le bon de commande au lieu de laisser le soin au fournisseur de le faire.
Attendez-vous à environ ±0,3 à ±0,5 mm sur une dimension hors tout de 50 à 60 mm et ±0,10 à ±0,15 mm sur un mur de 1,4 mm. Twist attire moins l'attention qu'il ne mérite : un profilé dimensionnellement parfait mais tordu de 1 mm par mètre combattra chaque joint à onglet sur la chaîne de montage.
- Dimensions hors tout et épaisseur de paroi en trois points le long d'une pièce pleine longueur
- Torsion, arc et cambrure mesurés par rapport à une plaque plate
- Longueur de coupe et angle de coupe sur un échantillon de pièces à onglet
- Profondeur du port de vis, diamètre du trou pilote et ajustement du matériel
- Épaisseur du revêtement sur la face visible et qualité de finition des coins intérieurs et des fentes de drainage
Demandez un rapport d’inspection premier article par rapport au dessin plutôt qu’un certificat général. Les lots anodisés et revêtus varient également en couleur, alors signez une puce de couleur physique et conservez-la dans vos dossiers.
Systèmes de finition de surface : adapter le revêtement au climat
La finition décide de l'apparence de la fenêtre au cours de la première et de la quinzième année, et c'est la partie du cahier des charges le plus souvent réduite à un mot. L’épaisseur de fabrication, la chimie de la résine et le prétraitement modifient tous les performances, et la différence n’apparaît qu’après quelques étés d’exposition aux UV.
| Terminer | Construction typique | Aspect et durabilité | Le mieux adapté à |
|---|---|---|---|
| Anodisation claire ou bronze | 10 à 25 micromètres (AA15 à AA25) | Surface métallique et dure ; la couleur est stable mais la variation du lot est visible | Fenêtres résidentielles et commerciales intérieures |
| Revêtement en poudre polyester | 60 à 80 micromètres | Toute couleur RAL ou sur mesure, satinée à mate, bonne résistance mécanique | Fenêtres résidentielles générales |
| Poudre superdurable ou PVDF | 60 à 80 micromètres powder; 23 to 27 micrometers PVDF | Meilleures performances UV et brouillard salin, classe AAMA 2605 | Sites côtiers, façades en hauteur, fort soleil |
| Sublimation du grain du bois | Base en poudre plus couche de transfert | Aspect bois chaleureux sans entretien du bois véritable | Rénovation, intérieurs, menuiseries assorties |
Deux règles s'ensuivent. Faites correspondre le revêtement à l'exposition plutôt qu'à la ligne budgétaire : une poudre de polyester de 60 micromètres sur une façade en bord de mer se crayera bien avant qu'un revêtement PVDF n'échoue, bien que les deux semblent identiques sur un échantillon de panneau. Vérifiez ensuite le prétraitement, car le revêtement de conversion qui fait adhérer la finition est invisible dans le profilé livré.
 Extrusions d'aluminium anodisé pour applications architecturales et industrielles Extrusions d'aluminium anodisé avec couches d'oxyde AA10-AA25, options de couleurs, fabrication CNC et finitions résistantes à la corrosion pour l'architecture et l'industrie. Voir le produit →
Ruptures thermiques, condensation et conformité énergétique
L'aluminium conduit la chaleur à environ 200 W/m·K, ce qui est exactement ce qu'un cadre de fenêtre pour climat froid ne devrait pas faire. Un cadre en aluminium ininterrompu avoisine les 5,8 W/m²K, et ce chiffre se manifeste sous forme de condensation sur la surface intérieure et sous forme de facture de chauffage.
Une rupture de pont thermique sépare les moitiés intérieure et extérieure par une bande de polyamide renforcé de fibres de verre, généralement PA66GF25 et de 14 mm à 34 mm de large. Le cadre fini se situe alors environ entre 1,8 et 2,8 W/m²K, en fonction du nombre de chambres, de la largeur des bandes et du vitrage qu'il porte.
Deux détails retiennent les acheteurs. La bande doit être verrouillée mécaniquement et sertie avec une force contrôlée, et la norme EN 14024 est le test qui prouve la liaison ; un sur-sertissage déforme le polyamide et crée un chemin froid, tandis qu'un sous-sertissage se manifeste en hiver par une ligne de condensation. La conformité est également jugée sur l'ensemble de la fenêtre, demandez donc une valeur U calculée ou testée pour l'ensemble du système.
Projets côtiers, à UV élevé et à grains de bois
Le brouillard salin sépare les classes de revêtement plus nettement que la couleur ou le brillant. La poudre AAMA 2604 est testée pendant environ 1 500 heures ; Les systèmes AAMA 2605, y compris le PVDF, atteignent environ 4 000 heures. Sur un projet en bord de mer, cet écart représente la différence entre une réclamation au titre de la garantie au cours de la sixième année et aucune réclamation du tout.
Les projets intérieurs ont plus de liberté en termes d'apparence. Les finitions à grain de bois donnent un aspect bois sans le ponçage, la teinture et la pourriture qu'apporte le vrai bois, c'est pourquoi elles apparaissent si souvent dans les rénovations et les intérieurs qui doivent correspondre aux menuiseries existantes. Le processus transfère un motif sur une base de poudre durcie, la résistance à l'usure dépend donc autant de la couche de base que du grain. Plus de détails sur leur tenue dans cet article sur extrusions d'aluminium finition bois .
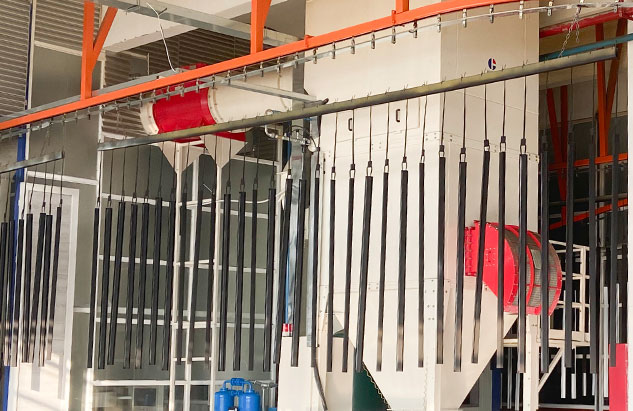 Profilés d'extrusion d'aluminium à revêtement en poudre personnalisés par Yindu Découvrez les extrusions d'aluminium à revêtement en poudre RAL, PANTONE ou personnalisées avec des finitions lisses, sableuses ou métalliques pour les fenêtres, les meubles, l'éclairage et les pièces industrielles. Voir le produit →
Étapes de fabrication qui génèrent des coûts
De la billette au cadre emballé, le profilé passe par l'extrusion, l'étirement, la découpe, le vieillissement artificiel, la finition et souvent l'usinage. Chaque étape ajoute des coûts, et chaque étape peut ajouter des retouches si la précédente dérive.
C'est dans l'usinage que les profils de fenêtres cessent d'être simples. Les fentes de drainage, les poches de charnière, les bossages de vis, les rainures pour coupe-froid et les coupes en bout pour les taquets d'angle ont chacun leur propre tolérance. Une fente décentrée de 0,3 mm est inoffensive en soi et pose problème lorsqu'elle se superpose à une position de perçage sur le gabarit d'assemblage. Les fournisseurs qui usinent dans la même usine où ils extrudent peuvent corriger le dessin plus tôt ; ceux qui sous-traitent ne le peuvent généralement pas.
L'emballage échoue très cher. Les profilés à revêtement en poudre nécessitent un film qui se décolle proprement après des mois de stockage, les profilés anodisés doivent être entrelacés pour éviter les rayures dues au transport, et les paquets de 6 m ont besoin d'un support approprié pour ne pas s'incliner à l'intérieur d'un conteneur.
Que verrouiller avant la commande
- Propriété du die et si le die reste exclusif à votre profil
- Quantité minimale de commande par profil et par lot de couleurs, car les cycles d'anodisation et de revêtement sont facturés par charge de rack
- Eclattes de couleurs signées conservées pour chaque finition et chaque lot
- Plan d'échantillonnage : premier article plus contrôles dimensionnels à une fréquence indiquée
- Documentation de test pour la composition de l'alliage, la dureté, l'épaisseur du revêtement et le brouillard salin
- Spécification de l'emballage et protection du stockage
- Délai réparti entre la fabrication des matrices, généralement de deux à quatre semaines, et la production et la finition, généralement de trois à cinq semaines.
Assembler la spécification
Le devis qui semble 22 % moins cher diffère généralement sur l'un des quatre points suivants : une paroi plus légère au niveau des ports de vis, un revêtement plus fin, une qualité d'alliage inférieure ou une tolérance de torsion plus lâche. Aucun d’entre eux n’apparaît sur une photographie d’un échantillon.
Écrivez les spécifications autour de la fenêtre plutôt que du profil : alliage et trempe, épaisseur de paroi à chaque zone fonctionnelle, norme et classe de tolérance, système de finition avec sa classe de test et son épaisseur de construction, ainsi que les exigences de fabrication et d'emballage. Tenez ensuite un échantillon du premier article entre vos mains avant que la matrice ne passe en production. Cette conversation prend un après-midi. Celle qui démarre lorsque les 6 000 mètres arrivent et que les onglets ne se ferment pas prend beaucoup plus de temps.
Article précédent
Extrusions d'aluminium anodisé : types, qualités d'épaisseur et choix d'alliages
Article suivant
Guide des matériaux du cadre de fenêtre en aluminium : alliage, épaisseur de paroi, finitions et ruptures de pont thermique


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


