


 English
 Français
 中文简体

Extrusions d'aluminium anodisé : types, qualités d'épaisseur et choix d'alliages
Content
- 1 Quel est l'effet de l'anodisation sur un profil extrudé
- 2 Pourquoi les profils anodisés durent plus longtemps que les revêtements appliqués
- 3 Type I, Type II et Type III : Désignation adaptée au devoir
- 4 Alloy Choice définit la couleur avant le colorant
- 5 Maintenir la couleur et l'épaisseur stables d'un lot à l'autre
- 6 Où les extrusions anodisées font un vrai travail
- 7 Une liste de contrôle d'approvisionnement avant le lancement de la commande
- 8 Nettoyer les surfaces anodisées sans les endommager
Deux cycles d'extrusion sortent de la même filière pendant le même quart de travail. On revient de la ligne d'anodisation avec un ton champagne uniforme ; l'autre revient laiteux sur une face et plus foncé le long de la ligne de soudure. L'anodiseur est généralement responsable, mais la cause se situe le plus souvent en amont : la chimie de l'alliage, le taux de trempe, l'état de la matrice ou la façon dont les profilés sont posés sur le support.
La réponse courte d’abord : les extrusions d’aluminium anodisé ne sont pas du métal revêtu. L'anodisation convertit la peau extérieure d'un profilé en une couche d'oxyde d'aluminium issue de l'aluminium lui-même, c'est pourquoi la finition résiste à l'écaillage, conserve la couleur à l'extérieur et peut être teinte, scellée ou durcie pour l'usure. Le maintien de ce résultat stable d’un lot à l’autre dépend de décisions prises bien avant que les racks n’entrent dans le réservoir.
Quel est l'effet de l'anodisation sur un profil extrudé
À l’intérieur du réservoir, l’extrusion devient l’anode dans un électrolyte acide dilué. Le courant continu entraîne l’oxygène vers la surface, où il se lie à l’aluminium pour former de l’oxyde d’aluminium. La couche se développe dans le métal ainsi qu'à l'extérieur de la surface d'origine, de sorte qu'un profil fini mesure plus grand que l'extrusion brute d'une fraction de l'épaisseur du revêtement sur chaque face. Un revêtement de 20 microns peut ajouter environ 8 à 10 microns par côté, ce qui est suffisant pour un ajustement serré ou un joint coulissant.
Deux détails structurels déterminent tout le reste. L'oxyde tel que formé est poreux et ces pores microscopiques acceptent un colorant organique pour produire du champagne, du bronze, du noir ou une couleur personnalisée. Les pores doivent alors être fermés. Le scellement dans de l'eau chaude désionisée, de l'acétate de nickel ou un système froid au fluorure de nickel verrouille le colorant et restaure les performances de corrosion. Une mauvaise étanchéité apparaît plus tard : un profil qui a passé avec succès un contrôle au brouillard salin en laboratoire peut se décolorer en une saison à l'extérieur.
Pourquoi les profils anodisés durent plus longtemps que les revêtements appliqués
- Résistance à la corrosion : une couche d'oxyde correctement scellée est chimiquement stable et les profils anodisés 6063 et 6061 passent régulièrement plusieurs centaines d'heures de tests au brouillard salin neutre.
- Impact et abrasion : l'oxyde est plus dur que l'aluminium situé en dessous et fait partie intégrante de la surface, il ne peut donc pas se décoller ou s'écailler au niveau d'un bord bosselé comme le peut un film de peinture.
- Stabilité de la couleur : la finition est inorganique et ne s’effrite pas sous l’exposition aux ultraviolets comme le font de nombreux revêtements organiques.
- Surface diélectrique : la couche anodique ne conduit pas l'électricité, ce qui convient aux boîtiers de prises et autres profilés électriques où la surface doit isoler.
- Entretien : du savon doux, de l'eau tiède et un chiffon doux restaurent la surface. Pas d'épilation ni de retouche.
Deux compromis appartiennent au dessin. L'oxyde anodique est une barrière thermique, donc un dissipateur thermique ne doit porter qu'une fine couche de type II, généralement de 5 à 10 microns, à moins que la surface n'ait réellement besoin de résistance à l'usure. L'anodisation dure de 40 à 50 microns survit bien mieux à l'abrasion mais ajoute une résistance thermique mesurable et réduit la résistance à la fatigue dans les angles vifs. Le deuxième compromis est dimensionnel : comme la couche s'accumule sur chaque surface, les pièces anodisées dures nécessitent des tolérances généreuses et généralement un masquage sur les filetages et les alésages.
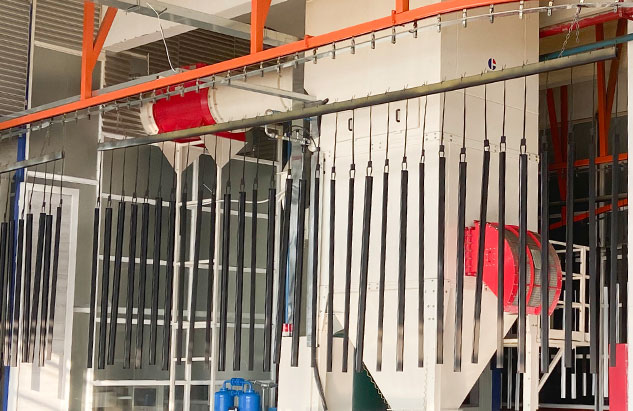 Service d'anodisation dure pour les composants en alliage d'aluminium À utiliser pour les couches d'oxyde épaisses et résistantes à l'usure, avec des options de contrôle de processus, d'étanchéité et d'épaisseur adaptées aux pièces exigeantes de l'automobile, de l'aérospatiale, des machines et de l'outillage. Voir le produit →
Type I, Type II et Type III : Désignation adaptée au devoir
La plupart des spécifications font référence à MIL-A-8625 ou à une norme équivalente, et le numéro de type indique au finisseur avec quelle plage d'électrolyte et d'épaisseur travailler.
| Désignation | Électrolyte | Épaisseur typique | Dureté superficielle | Où ça correspond |
|---|---|---|---|---|
| Type I, acide chromique | Acide chromique | 0,0001 à 0,0007 po (2,5 à 18 microns) | Faible | Couches minces sur des pièces sensibles à la fatigue ou complexes, avec un changement dimensionnel minimal |
| Type II, acide sulfurique | Acide sulfurique | 0,0002 à 0,0010 po (5 à 25 microns) | Modéré | Résistance à la corrosion architecturale, électroménager et générale, et base pour la plupart des couleurs teintes |
| Type III, anodisé dur | Acide sulfurique, lower temperature | 0,0005 à 0,0045 po (13 à 114 microns), souvent 2 mil | Élevé, environ 400 à 500 HV | Surfaces d'usure, composants coulissants et pièces devant résister à l'abrasion |
La classe ajoute une deuxième dimension : la classe I signifie non teint, la classe II signifie teint. Les projets architecturaux vont souvent plus loin et écrivent une désignation AA telle que AA-M12C22A41 dans le bon de commande, qui indique l'épaisseur du revêtement ainsi que la couleur et la brillance au lieu de laisser l'apparence au jugement du finisseur.
 Profils d'extrusion d'aluminium anodisé avec options de couleur et d'épaisseur Offre des couleurs de colorants blanc argenté, noir, bronze, champagne et secondaires, plusieurs niveaux d'épaisseur d'anodisation, une fabrication et des applications allant de l'architecture à l'électronique. Voir le produit →
Alloy Choice définit la couleur avant le colorant
L'anodisation amplifie tout ce qui se trouve dans l'alliage. Le cuivre, le fer, le silicium et le manganèse influencent tous la tonalité de l'oxyde, de sorte que deux profils qui semblent identiques sur la presse peuvent avoir deux nuances de différence.
- Le 6063 est l'alliage d'extrusion le plus performant et prend proprement l'anodisation sulfurique claire ou teinte.
- Le 6463 maintient le fer et le silicium à un niveau bas afin qu'il soit anodisé brillant plutôt que gris, c'est pourquoi il sert de perles de garniture décorative et d'appareils électroménagers.
- Le 6061 est plus résistant et s'usine bien, mais ses éléments d'alliage poussent le revêtement vers un gris plus chaud qui limite la correspondance des couleurs.
- Les alliages 7xxx s'anodisent mais finissent généralement de manière sombre, et les alliages 2xxx à haute teneur en cuivre sont de mauvais candidats pour les travaux décoratifs.
L’historique du processus apparaît également dans le réservoir. Une trempe inégale, une filière froide ou une température de sortie basse peuvent laisser des stries et des lignes d'écoulement qui restent invisibles après l'extrusion et deviennent évidentes après l'anodisation. C'est pourquoi le processus d'extrusion et guide de sélection des alliages vaut la peine d'être lu avant qu'un nouveau profil ne soit proposé, et non après qu'un lot a été rejeté sur la ligne d'anodisation.
Maintenir la couleur et l'épaisseur stables d'un lot à l'autre
La cohérence est une discipline de processus plutôt qu'une promesse. Trois commandes font l’essentiel du travail.
- Un échantillon maître physique, conservé à l’abri de la lumière du soleil et de toute manipulation, utilisé pour évaluer chaque analyse sous la même lumière. Une cabine d'observation D65 et une vitrine ne seront pas d'accord, et c'est la cabine qui compte.
- Une tolérance de couleur numérique, généralement écrite sous la forme d'une limite Delta E convenue par écrit avant l'expédition du premier lot.
- Contrôle des lots de teinture, avec la chimie du bain, la concentration du colorant, la température et le temps d'immersion enregistrés pour chaque charge afin qu'un écart puisse être tracé au lieu de deviner.
Les marques de rack méritent également une décision dès le départ. Chaque point de contact laisse l'aluminium nu, car aucun courant ne circule là où le rack touche le profilé. Sur les panneaux de cabine d'ascenseur ou les profilés de cabine de douche, ces repères doivent être prévus sur des faces cachées, des retours intérieurs ou des extrémités coupées. Trouver une marque de crémaillère sur une face visible après le scellement coûte tout le lot.
Où les extrusions anodisées font un vrai travail
Les profils anodisés gagnent leur place partout où l’apparence et la durabilité sont jugées ensemble.
- Profils de cabine et de gaine d'ascenseur : les cabines à fort trafic ont besoin de surfaces qui résistent aux produits chimiques de nettoyage et au contact constant des mains sans éraflures.
- Dissipateurs thermiques : les boîtiers de LED et d'électronique de puissance utilisent des profils de dissipateur thermique anodisés pour une protection contre la corrosion avec une pénalité thermique contrôlée.
- Réchauffeurs et tubes à vide : des températures de service élevées favorisent une couche d'oxyde stable par rapport à un revêtement polymère.
- Ustensiles de cuisine : les profils anodisés mats résistent aux rayures et tolèrent des températures plus élevées que les alternatives peintes.
- Cabines de douche, porte-serviettes et prises : l'anodisation colorée recouvre les équipements de salle de bain, tandis que l'extrusion de précision maintient les profils de prise dimensionnellement serrés.
 Profils de dissipateur thermique en aluminium anodisé à haute conductivité thermique Cette liste présente le profil de dissipateur thermique en aluminium anodisé pour la demande de l'acheteur, avec les spécifications, les paramètres et les sections de profil de l'entreprise à examiner. Voir le produit →
Une liste de contrôle d'approvisionnement avant le lancement de la commande
- Nommez l'alliage et la trempe, pas seulement « aluminium ». Les 6063-T5 et 6061-T6 sont anodisés en différentes couleurs et usinés différemment.
- Indiquez le type d'anodisation, la classe et la plage d'épaisseur par norme, par exemple Type II, Classe II, 0,0004 à 0,0007 po.
- Joignez une référence couleur physique et une limite Delta E plutôt qu'une photographie ou une description écrite.
- Décidez de la séquence d’usinage. Couper ou tarauder après l'anodisation expose le métal nu ; le masquage avant l'anodisation augmente le coût mais conserve une apparence propre.
- Réglez la méthode et les heures de test de corrosion, généralement au brouillard salin neutre, sur ASTM B117.
- Marquez les emplacements de soutirage et la marque de contact maximale acceptable sur les faces cosmétiques, et permettez une croissance dimensionnelle sur chaque surface de contact.
Une spécification qui couvre ces six points tient la route dans un litige, car chacun peut être mesuré plutôt que débattu.
Nettoyer les surfaces anodisées sans les endommager
Du savon à vaisselle doux, de l'eau tiède et un chiffon doux conviennent à presque toutes les situations. Évitez les nettoyants alcalins, les sprays pour verre à base d'ammoniaque, l'eau de Javel et les tampons abrasifs, car les alcalis puissants attaquent l'oxyde scellé et ternissent la finition de façon permanente. À l’extérieur, rincez le sel et la poussière de construction plutôt que de les frotter sur la surface. Les profilés anodisés n’ont jamais besoin de cire et la repeinture ne fait pas du tout partie de leur routine d’entretien.
Les extrusions d'aluminium anodisé fonctionnent mieux lorsque la finition est spécifiée comme une exigence technique plutôt que comme un échantillon de couleur. L'alliage, le type, l'épaisseur, l'étanchéité et le soutirage laissent tous des empreintes digitales sur la pièce finale, et chacune d'elles peut être inscrite dans le dessin avant le début de la production.
Yindu Aluminium extrude et finit des profilés en aluminium à Nanxun, Zhejiang depuis 1985, exécutant l'anodisation, l'anodisation dure, le revêtement en poudre, le revêtement PVDF et l'usinage CNC sous un même toit avec une capacité d'environ 10 000 tonnes de profilés par an. Si un dessin nécessite déjà un alliage et une classe d'anodisation spécifiques, l'étape suivante consiste à confirmer l'itinéraire d'extrusion et de finition, et notre gamme de profilés aluminium répertorie les formes standard que nous produisons en interne pour les ascenseurs, les radiateurs, les ustensiles de cuisine et les équipements de salle de bain.
Article précédent
Pièces en aluminium anodisé : comment l'alliage, le type de revêtement et l'étanchéité déterminent les performances
Article suivant
Profil de cadre de fenêtre en aluminium : guide d'alliage, de finition et de tolérance pour les acheteurs


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


