


 English
 Français
 中文简体

Choisir une entreprise d'usinage CNC en Chine : tolérances, finitions et demandes de prix
Content
- 1 Ce qui différencie réellement un fournisseur d’un autre
- 2 Là où se concentre la capacité d'usinage de la Chine
- 3 Tolérances qui survivent au réservoir de placage
- 4 La géométrie du profil décide de votre coût d'usinage
- 5 Finition : là où l'apparence et l'ajustement se gagnent ou se perdent
- 6 Paperasse : la partie de la commande qui est vérifiée
- 7 Un package RFQ qui produit des devis comparables
- 8 Une séquence de vérification de deux semaines
Cinq fournisseurs du Guangdong, du Zhejiang et du Jiangsu proposent le même boîtier en aluminium usiné. Trois atterrissent à moins de 8 % l'un de l'autre, un est 40 % moins cher et un est 40 % plus élevé mais arrive avec un rapport d'inspection du premier article, des certificats d'usine et une fiche technique d'anodisation dure. Les trois guillemets proches répondent à la question que vous avez posée. Les deux autres répondent à des questions différentes, et une seule d’entre elles vous est encore utile.
En voici la version courte : sur les pièces en aluminium, le centre d'usinage est rarement le lieu où un projet échoue. Les problèmes se regroupent en amont au niveau de la filière d'extrusion et en aval au niveau de la ligne d'anodisation, et ils apparaissent plus tard sous la forme d'un empilement de tolérances, d'une inadéquation des couleurs entre les lots ou de formalités administratives qui ne permettront pas l'inspection entrante. Examinez une entreprise chinoise d’usinage CNC sur ces trois niveaux avant de commencer à discuter des taux horaires.
Ce qui différencie réellement un fournisseur d’un autre
L'usinage de l'aluminium en Chine se divise en deux types de fournisseurs. Un atelier d'usinage achète des barres ou des billettes extrudées et coupe le métal. Un fabricant de profilés intégré tel que Technologie de l'aluminium Huzhou Yindu extrude le profilé, l'usine et le termine dans la même usine. Les deux peuvent contenir ±0,05 mm sur une poche fraisée. Ils diffèrent dans ce qui se passe entre les opérations.
Chaque transfert ajoute une manipulation, un réajustement et une nouvelle donnée. Lorsque l'extrusion, l'usinage CNC et l'anodisation sont réunis sous un même toit, le montage conçu au stade de l'extrusion est le montage utilisé sur la machine, et le support d'anodisation est planifié avant que le premier copeau ne soit coupé. C'est là qu'un délai de 12 jours devient 9 et qu'une légende de ±0,05 mm reste accessible après le revêtement.
L'entreprise à l'origine de cet article est un point de référence utile pour le modèle intégré : fondée en 1985 sous le nom d'usine Huzhou 721, exploitant une installation de 42 000 mètres carrés à Nanxun, Huzhou, Zhejiang, avec une capacité annuelle d'extrusion d'aluminium d'environ 10 000 tonnes, anodisation interne, anodisation dure, revêtement en poudre, PVDF, finition du grain du bois et usinage CNC de profilés extrudés.
Là où se concentre la capacité d'usinage de la Chine
La région vous indique la répartition des tâches par défaut, et non la capacité. Utilisez-le pour créer une liste restreinte, puis vérifiez avec un audit et une commande d'échantillon payante.
| Grappe | Force typique | Que vérifier en premier |
|---|---|---|
| Delta du fleuve Yangtsé (Suzhou, Ningbo, Huzhou) | Usinage par extrusion, lignes d'anodisation, quincaillerie pour ascenseurs et appareils électroménagers | Propriété des matrices, marques de crémaillère, contrôle de l'épaisseur d'anodisation |
| Delta de la rivière des Perles (Shenzhen, Dongguan) | Prototypes rapides, électronique grand public, petites pièces de précision | Liste de machines réelles, finition en interne ou sous-traitée |
| Chine du Nord (Tianjin, Hebei, Shandong) | Pièces plus grandes, fonderie et usinage, programmes automobiles | Portée de la certification, expérience PPAP, étalonnage des jauges |
| Intérieur (Chengdu, Xi'an, Wuhan) | Avantage en termes de coûts, travaux adjacents aux instruments et à l'aérospatiale | Fret au port, documentation d'exportation, rapports QC en anglais |
Posez à chaque candidat les trois mêmes questions : quelles opérations sont véritablement internes, à qui appartient la filière d'extrusion utilisée pour votre section et quels étaient les trois derniers écarts sur des pièces comparables. Des réponses vagues à la troisième question sont un meilleur signe d’avertissement qu’un prix élevé.
Tolérances qui survivent au réservoir de placage
Chiffres réalistes sur l'aluminium : ±0,05 mm sur les éléments fraisés, ±0,1 mm sur les extrémités des profilés coupés à longueur et environ 3,2 µm Ra sur une passe de finition propre, sans frais supplémentaires. Ces chiffres s'appliquent au métal brut. La finition les modifie, et le changement ne va pas toujours dans la direction que vous attendez.
L'anodisation sulfurique de type II forme environ 5 à 25 µm, dont environ la moitié pousse vers l'extérieur et l'autre moitié pénètre dans la surface. L'anodisation dure s'étend sur 25 à 50 µm et s'étend davantage, en particulier sur les bords et les coins. Spécifiez sur le dessin si les dimensions critiques sont mesurées avant ou après la finition et décidez très tôt quels filetages, alésages et faces de contact seront masqués. Une marge de stock de 0,02 à 0,03 mm par surface enduite résout la plupart des problèmes d'ajustement avant qu'ils n'atteignent la chaîne d'assemblage.
| Terminer | Construction typique | Effet sur les ajustements |
|---|---|---|
| Anodisation claire, type II | 5-15 µm | Les surfaces externes tiennent généralement ; les alésages se resserrent |
| Anodisé noir, Type II | 5-25 µm | La couleur change beaucoup en fonction de l'alliage et de la trempe |
| Anodisation dure, Type III | 25-50 µm | Provisions pour actions du régime ; fissures dans les coins pointus |
| Revêtement en poudre | 60-120 µm | Les filetages et alésages doivent être masqués |
| PVDF | 25-40 µm | Stabilité extérieure aux UV ; pas pour les coupes serrées |
La géométrie du profil décide de votre coût d'usinage
Lorsqu'une pièce commence sa vie en tant qu'extrusion personnalisée, la matrice fixe le plafond de coût bien avant que la broche ne tourne. L'épaisseur de la paroi, le rapport des languettes et la symétrie déterminent la vitesse à laquelle la presse peut fonctionner et le degré de redressement du profil nécessaire. Des classes de tolérance plus souples réduisent le coût de la matrice et le taux de rejet ; les plus serrés achètent une rectitude dont vous n’aurez peut-être pas besoin.
Un nouveau dé est une charge unique, souvent estimée en milliers de dollars américains et amortie sur l'ensemble de votre programme. Celui qui paie doit en être propriétaire, et cette propriété doit être écrite. Pour les commandes répétées, une matrice que vous contrôlez peut être déplacée vers une autre presse si la qualité baisse.
C’est dans l’extrusion quasi nette que se cachent les véritables économies. Une section qui laisse 1 à 2 mm de matière sur les faces usinées réduit considérablement le temps de cycle par rapport à l'usinage à partir d'une barre pleine. Les sections creuses nécessitent une matrice de pont ou de hublot, qui laisse une ligne de soudure qui ne doit jamais atterrir sur une face visible ou une surface d'étanchéité.
 Usinage CNC pour profils d'extrusion d'aluminium personnalisés Découpe, fraisage et tournage de précision pour profilés extrudés, avec options d'anodisation ; utile pour équilibrer l’enlèvement de matière et le contrôle des couleurs des lots. Voir le produit →
Finition : là où l'apparence et l'ajustement se gagnent ou se perdent
La correspondance des couleurs entre les lots est la plainte la plus courante concernant les travaux anodisés, et elle n'a généralement rien à voir avec les compétences du coucheur. Absorption des colorants par changement d’alliage et de trempe. Le 6063 s'anodise plus proprement que le 6061, et la billette recyclée introduit des variations qu'aucun programme de bain ne supprime complètement. Demandez une matrice de couleurs signée et des échantillons de lots avant le premier cycle de production, et conservez la matrice dans vos dossiers pour les commandes ultérieures.
Les surfaces d'usure et la quincaillerie extérieure nécessitent des revêtements plus durs. Une couche d'anodisation dure de 25 à 50 µm résiste à l'abrasion sur les pièces coulissantes, mais elle s'accumule également sur les bords et peut se fissurer au niveau des coins internes pointus, de sorte que les rayons sur le dessin sont autant importants que les spécifications du revêtement. Le masquage constitue l'autre moitié du travail : les filetages, les alésages et les faces de contact doivent être protégés, et ces instructions doivent figurer sur le dessin plutôt que dans un e-mail trois semaines après le début de la production.
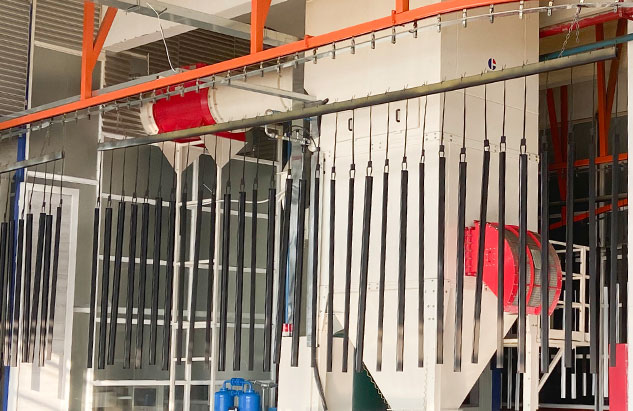 Anodisation dure pour composants en aluminium résistants à l'usure Revêtements d'oxyde épais pour pièces coulissantes et quincaillerie extérieure, avec guidage de masquage pour les filetages, les alésages et les faces de contact avant la production. Voir le produit →
Paperasse : la partie de la commande qui est vérifiée
La norme ISO 9001 est la référence pour tout exportateur sérieux. Les acheteurs automobiles poussent généralement plus loin vers la norme IATF 16949, qui amène les plans de contrôle, l'analyse des systèmes de mesure et les soumissions PPAP aux niveaux 3 ou 4 selon le client. Même pour les travaux industriels, demandez des certificats de matériaux conformes à la norme EN 10204 3.1 avec indication de l'alliage et de l'état de trempe, des déclarations RoHS et REACH, ainsi qu'un rapport dimensionnel appuyé par des données CMM plutôt qu'une feuille de contrôle manuscrite.
Deux détails surprennent les acheteurs à plusieurs reprises. Premièrement, le certificat de conformité doit mentionner la norme, la plage d'épaisseur du revêtement et le plan d'échantillonnage d'inspection, et non seulement un cachet. Deuxièmement, les enregistrements d’étalonnage des jauges sont aussi importants que la mesure elle-même ; un micromètre non calibré produit des chiffres erronés et sûrs. Un fournisseur qui partage volontairement un journal des écarts et ses actions correctives est généralement le partenaire plus sûr qu'un fournisseur avec un dossier parfait et rien à montrer.
Un package RFQ qui produit des devis comparables
La plupart des écarts de prix entre fournisseurs chinois proviennent d’informations manquantes et non d’efficacité. Envoyez le même dossier à chaque candidat :
- Un dessin 2D avec GD&T plus un fichier STEP, à la fois contrôlé par révision et daté.
- L'alliage et l'état, tels que 6063-T5 ou 6061-T6, sont indiqués explicitement plutôt que laissés au fournisseur.
- Les cinq à dix dimensions qui comptent vraiment sont signalées, le reste étant couvert par un bloc de tolérance générale.
- La légende de finition avec une référence standard, une plage d'épaisseur de revêtement et des instructions de masquage.
- Une échelle de quantité, par exemple 100, 500 et 2 000 pièces, donc l'amortissement de l'outillage est visible.
- Exigences d'inspection : premier rapport d'article, niveau d'échantillonnage et si des données CMM sont nécessaires.
- Emballage, Incoterm, port de destination et date de livraison souhaitée.
Lorsque les citations reviennent, comparez-les ligne par ligne. Un devis qui intègre l'outillage dans le prix unitaire n'est pas moins cher, il est tout simplement moins transparent, et un prix qui exclut l'anodisation semblera attractif jusqu'au bon de commande. Les variables qui influencent le plus un devis sont l'amortissement de la matrice, les frais de finition basés sur les racks et l'étendue de l'inspection ; le processus et répartition des coûts pour l'extrusion d'aluminium CNC explique le prix habituel de chacun.
Une séquence de vérification de deux semaines
- Jour 1-2 : demandez la liste des machines avec la marque, l'année et le nombre d'axes, ainsi qu'une présentation vidéo du sol plutôt qu'un ensemble de photos.
- Jour 3-4 : demandez le registre de la filière d'extrusion et la disposition de la ligne d'anodisation, y compris les positions des crémaillères et la longueur maximale du profil.
- Jours 5 à 7 : passez une commande d'échantillon payante de 20 à 50 pièces avec un premier rapport d'article en pièce jointe.
- Jours 8 à 10 : vérifiez vous-même les échantillons par rapport au dessin, puis envoyez une pièce pour une vérification indépendante de l'épaisseur du revêtement.
- Jours 11 à 14 : demandez le journal des écarts des six derniers mois et un client de référence dans votre secteur.
Les signaux d'alarme qui valent la peine d'être pris en compte : la réticence à nommer des sous-traitants, à citer une tolérance plus stricte que celle requise par le dessin sans se demander pourquoi, et les délais de livraison révisés qui n'apparaissent qu'après l'autorisation du dépôt.
Faites correspondre le processus à la pièce et la conversation avec le fournisseur change. Une pièce usinée en billette avec une finition anodisée cosmétique nécessite un partenaire différent d'un profilé extrudé de 3 mètres avec des alésages masqués et un revêtement dur. Décidez lequel de ceux que vous achetez, inscrivez les exigences de tolérance, de finition et d'inspection sur un seul dessin et envoyez-le à trois fournisseurs dont les opérations internes correspondent à cette liste. Les devis seront finalement comparables, et le moins cher sera généralement celui qui aura compris la question.
Article précédent
L'usinage CNC expliqué : processus, tolérances et guide des pièces en aluminium
Article suivant
Pièces en aluminium anodisé : comment l'alliage, le type de revêtement et l'étanchéité déterminent les performances


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


