


 English
 Français
 中文简体

Pièces en aluminium anodisé : comment l'alliage, le type de revêtement et l'étanchéité déterminent les performances
Content
- 1 Qu'est-ce que la couche d'oxyde
- 2 Type II ou Type III : sélection par usure et exposition
- 3 Anodisation dure : quand 25 microns n'est pas optionnel
- 4 La géométrie de l'alliage, de la trempe et de l'extrusion détermine l'apparence
- 5 Usinage, masquage et croissance dimensionnelle
- 6 Les défauts et leurs causes réelles
- 7 Une liste de contrôle des spécifications pour le bon de commande
- 8 Où les pièces anodisées font le plus de travail
L'échantillon a passé l'inspection en mars. Six semaines plus tard, le lot de production est arrivé avec une dominante violette sous l'éclairage du bureau et la surface grattée à 3 N là où la pièce approuvée avait tenu à 5 N. Rien sur le dessin n'avait changé.
Les pièces en aluminium anodisé échouent de cette façon car l’anodisation n’est pas quelque chose appliqué sur le métal. Il s'agit d'une couche d'oxyde issue de l'aluminium lui-même, et sa couleur, son épaisseur, sa dureté et ses performances en matière de corrosion sont déterminées par quatre facteurs agissant ensemble : la chimie de l'alliage, le type d'anodisation, les paramètres du bain et la méthode de scellement. Alignez les quatre et la surface dure des années plus longtemps que la peinture ou le revêtement en poudre. Si vous en manquez un, l'échec apparaît après l'assemblage, lorsque la reprise est la plus coûteuse.
Qu'est-ce que la couche d'oxyde
L'anodisation fait de la pièce l'anode dans une cellule électrolytique. Une cathode se trouve dans l'électrolyte, généralement de l'acide sulfurique pour les travaux décoratifs et industriels généraux, et le courant continu entraîne l'oxygène dans la surface de l'aluminium, le convertissant en oxyde d'aluminium. Étant donné que la couche se forme à partir du substrat plutôt que de reposer dessus, il n'y a aucune interface à décoller. C’est la principale raison pour laquelle les pièces anodisées survivent à un service humide, abrasif et légèrement chimique, où les revêtements organiques finissent par se soulever.
La couche développée est poreuse à un niveau microscopique, et cette porosité a deux effets utiles. Il accepte les colorants, qui permettent de produire des nuances claires, noires, bronze, dorées et personnalisées, et il donne à l'étape de scellement quelque chose à fermer. L'eau chaude, l'acétate de nickel ou le scellement à froid hydratent les pores et les ferment, bloquant ainsi la couleur et améliorant la résistance à la corrosion.
Deux chiffres comptent lors de la conception. Une anodisation sulfurique de type II ajoute environ 5 à 25 microns d'oxyde et la croissance dimensionnelle représente environ la moitié de l'épaisseur du revêtement par surface. Une pièce qui doit conserver un jeu de 0,05 mm ne peut pas être anodisée après l'usinage final à moins que cette croissance ne soit prévue dans la pile de tolérances.
Type II ou Type III : sélection par usure et exposition
La plupart des demandes se répartissent en deux catégories. Les travaux décoratifs et légèrement protecteurs utilisent une anodisation sulfurique de type II. Les surfaces à contact coulissant, la quincaillerie marine et les pièces qui seront fortement manipulées utilisent une anodisation dure de type III. Le choix détermine l'épaisseur de la couche, sa dureté et la flexibilité des couleurs.
| Type de finition | Épaisseur du revêtement | Dureté typique | Options de couleur | Service le mieux adapté |
|---|---|---|---|---|
| Type I (acide chromique) | 0,5 à 7 microns | Plus doux que le type II | Clair, fonce avec l'épaisseur | Pièces critiques en fatigue et pièces aérospatiales nécessitant une couche fine et résistante aux fissures |
| Type II (acide sulfurique) | 5 à 25 microns | Environ 200 à 350 HV | Nuances claires, noires, bronze, teintes | Garnitures décoratives et protectrices, boîtiers et profils d'appareils |
| Type III (anodisation dure) | 25 à 50 microns, plus sur demande | Environ 400 à 600 HV | Tons naturels limités, principalement sombres | Surfaces d'usure, contact glissant, quincaillerie marine et industrielle |
Le type II est le cheval de bataille pour les profilés extrudés car il maintient la cohérence des couleurs sur de grandes longueurs et fonctionne de manière fiable dans des finitions transparentes ou teintes. Une anodisation sulfurique claire sur une extrusion 6063 est ce que la plupart des garnitures architecturales, des finitions d'ascenseurs et des composants d'appareils électroménagers utilisent, et c'est la finition qui précise quand l'apparence et la résistance aux intempéries comptent toutes deux, mais la dureté de la surface n'est pas le facteur limitant.
 Profils d'extrusion d'aluminium anodisé et options de finition Comparez l'anodisation standard et colorée avec les options d'épaisseur AA10 – AA25 et les services de fabrication pour les besoins d'extrusion architecturaux, industriels et décoratifs. Voir le produit →
Anodisation dure : quand 25 microns n'est pas optionnel
L'anodisation dure s'effectue à une température d'électrolyte plus basse et à une densité de courant plus élevée, ce qui produit un oxyde plus dense et plus épais. Les compromis sont réels et méritent d’être mentionnés dès le départ. La gamme de couleurs se rétrécit vers des tons naturels sombres, les angles vifs peuvent fissurer la couche à moins qu'un rayon minimum d'environ 0,5 mm ne soit spécifié, et le processus réduit la résistance à la fatigue du substrat, ce qui est important pour les pièces chargées de manière cyclique.
La planification dimensionnelle devient également plus stricte. À 25 microns par surface, un arbre qui doit s'adapter à un alésage rectifié nécessite soit un masquage au niveau de l'ajustement, soit une surépaisseur de meulage intégrée au diamètre pré-anodisé. Les acheteurs qui spécifient l'anodisation dure uniquement comme une amélioration de la corrosion découvrent souvent l'avantage en matière de résistance à l'usure en second lieu, après que le premier jeu de filetages se soit grippé parce qu'ils n'étaient pas masqués.
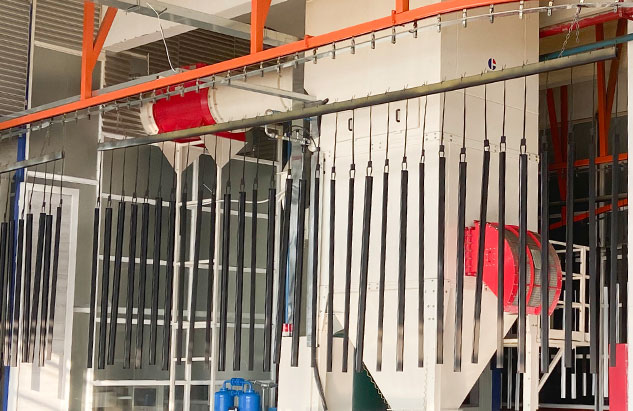 Anodisation dure pour les composants en alliage d'aluminium résistant à l'usure Produit des films d'oxyde de 25 à 100 µm à 300 à 600 HV, avec des tolérances de masquage et dimensionnelles importantes pour les arbres, les broches et les outils critiques à l'usure. Voir le produit →
La géométrie de l'alliage, de la trempe et de l'extrusion détermine l'apparence
Le choix de l’alliage affecte l’apparence finie plus que ce à quoi la plupart des acheteurs s’attendent. Le cuivre, le silicium, le zinc et le fer se comportent différemment dans le bain, et la même recette d'anodisation peut produire un argent brillant sur un alliage et un gris trouble sur un autre.
- Les alliages d'extrusion 6063 et 6005A sont les alliages d'extrusion standard pour une anodisation claire et brillante, avec un minimum de stries sur les longues séries.
- Le 6061 s'anodise bien et constitue un bon choix à usage général, bien que les finitions claires soient légèrement grises.
- La feuille 5052 prend une anodisation propre et brillante et est courante pour les boîtiers et les panneaux.
- Le 7075 répond bien à l'anodisation dure mais présente une variation de couleur notable en raison de sa teneur en cuivre et en zinc.
- Les alliages moulés à haute teneur en silicium s'anodisent de manière inégale et justifient rarement le coût des pièces visibles.
La géométrie compte aussi. Les lignes de matrice et les lignes de soudure apparaissent à travers une anodisation transparente, de sorte qu'une légère gravure ou un jet de billes est souvent spécifié pour uniformiser la surface avant le bain. La relation entre la sélection de l'alliage, la conception de la matrice et la qualité de la surface finale est abordée plus en détail dans ce guide sur profils d'extrusion d'aluminium, processus et conception d'alliage .
Usinage, masquage et croissance dimensionnelle
La pièce doit-elle être usinée avant ou après anodisation ? La réponse par défaut est avant. La couche d'oxyde est plus dure que la plupart des outils de coupe, donc l'usinage post-anodisé émousse rapidement l'outillage et chaque coupe traverse la peau anodisée et expose l'aluminium nu. Il existe deux exceptions : les faces d'étanchéité qui doivent être planes à quelques microns près sont parfois rodées après anodisation et les filetages sont fréquemment masqués ou coupés surdimensionnés.
- Masquez les filetages, les points de contact électriques et les alésages à pression, et attendez-vous à ce que les bords masqués se déplacent d'environ 0,01 mm.
- Rayon de tous les coins externes à au moins 0,5 mm pour l'anodisation dure et 0,3 mm pour le type II.
- Prévoyez 12 microns de croissance par surface pour le type II et 25 microns pour le type III dans la pile de tolérances.
- Conservez les trous borgnes au-dessus d'un rapport profondeur/diamètre de 3:1 uniquement si l'anodiseur peut soutirer la pièce pour drainer l'électrolyte et la rincer correctement.
- Gardez les points de contact sur une face non cosmétique, car chaque contact laisse une petite marque non anodisée.
Les pièces qui combinent l'extrusion, l'usinage et la finition dans une seule chaîne d'approvisionnement évitent le pire de ces problèmes, car une seule équipe contrôle l'état de surface avant l'anodisation, la carte de masquage et l'inspection finale. Cette intégration est l'endroit où  Services d'usinage CNC pour profilés d'extrusion d'aluminium Combine la découpe de précision, le fraisage 3/4/5 axes, le tournage et le découpage plasma avec l'anodisation, la peinture et l'assemblage en option pour les projets d'extrusion intégrés. Voir le produit → un service coordonné d’extrusion et d’usinage devient précieux plutôt qu’une commodité.
Les défauts et leurs causes réelles
Presque toutes les plaintes liées à l'anodisation remontent à une variable qui n'a jamais été spécifiée. Les cinq récurrents :
- Changement de couleur d'un lot à l'autre : la concentration du colorant, la température du bain, le lot d'alliage et la durée du scellage modifient tous la teinte. Un échantillon principal physique et une tolérance de différence de couleur déclarée sont donc essentiels.
- Stries et charbons : lignes de filière d'extrusion ou gravure incomplète avant anodisation.
- Bords blancs brûlants ou poudrés : densité de courant excessive sur les angles vifs ou mauvais contact de soutirage.
- Piqûres : chlorures dans le bain ou contamination entraînée à la surface de la pièce.
- Défaillance de l'étanchéité : la chimie du scellement à froid dérive hors des limites, ce qui se manifeste plus tard par un ressuage du colorant et une corrosion précoce dans le brouillard salin.
Les fournisseurs disposant d'un système qualité documenté maintiennent les paramètres chimiques du bain et d'étanchéité dans les limites des lots plutôt que de se fier au jugement de l'opérateur. Une extrudeuse qui a gagné Certification IATF 16949 travaille à partir d'une documentation de processus contrôlés, ce qui constitue la différence pratique entre une finition reproductible et une finition chanceuse.
Une liste de contrôle des spécifications pour le bon de commande
Mettez-les sur le dessin ou sur le bon de commande et la plupart des litiges disparaissent avant le premier envoi :
- Désignation de l'alliage et de l'état de trempe, écrite en toutes lettres, telle que 6063-T5.
- Type d'anodisation et norme en vigueur, par exemple Type II selon ISO 7599 ou Type III Classe 1 selon MIL-A-8625.
- Épaisseur du revêtement avec la méthode de test, telle que la mesure par courants de Foucault selon ASTM B244, ainsi que le nombre et l'emplacement des points de mesure.
- Cible de couleur avec un échantillon maître conservé et une plage de différence de couleur acceptable sous un éclairage défini.
- Vérification de l'étanchéité, soit par un test de coloration, soit par un nombre indiqué d'heures de brouillard salin.
- Une carte de masquage montrant les filetages, les alésages et les surfaces de contact qui doivent rester conducteurs.
- Un emballage qui maintient les pièces finies séparées, car les surfaces fraîchement scellées s'abrasent les unes contre les autres pendant le transport.
Où les pièces anodisées font le plus de travail
Dans la production en série, l’anodisation est rarement choisie pour son seul aspect esthétique. Il réalise un travail fonctionnel dans chaque application :
- Profilés de cabine et de gaine d'ascenseur : l'humidité et les produits chimiques de nettoyage présents dans les gaines exigent une résistance à la corrosion, tandis que les panneaux visibles doivent être résistants aux rayures.
- Dissipateurs thermiques et profils chauffants : la couche d'oxyde fournit une barrière diélectrique tandis que le noyau en aluminium continue à évacuer la chaleur.
- Ustensiles de cuisine : exposition à la chaleur et lavages fréquents, avec des finitions mates cachant les rayures que présentent les surfaces polies.
- Cabines de douche et porte-serviettes : une humidité constante et une exigence d'aspect décoratif dans une même pièce.
- Profilés de prise et électriques : une surface isolante sur un boîtier métallique.
- Composants de tubes à vide : service à haute température où les revêtements organiques se dégraderaient.
Les pièces en aluminium anodisé récompensent la spécificité. Écrivez l'alliage, le type d'anodisation, la classe d'épaisseur, la référence de couleur, le test d'étanchéité et la carte de masquage sur le dessin, et la finition cesse d'être une variable. Comparez ensuite le premier lot de production avec l'échantillon principal sous l'éclairage que l'utilisateur final verra réellement, et non sous l'éclairage de la salle d'inspection. Cette seule habitude évite la plupart des rejets imputés à l’anodisation.
Article précédent
Choisir une entreprise d'usinage CNC en Chine : tolérances, finitions et demandes de prix
Article suivant
Extrusions d'aluminium anodisé : types, qualités d'épaisseur et choix d'alliages


Adresse
Non. 18, Parc industriel, village de Yanghua, ville de Nanxun, district de Nanxun, ville de Huzhou, province du Zhejiang, Chine
Menu rapide
Abonnez-vous à newslatter
Droits d'auteur © Huzhou Yindu Aluminum Technology Co. , Ltd. Droits Réservés.


